1) Надежная, хорошо зарекомендовавшая себя во множестве изделий нашего предприятия конструкция рамы и направляющих пилорамы. Отработанная технология позволяет добиться точности установки рамы в пределах 0.5 мм, что обеспечивает точность размеров получаемой продукции и идеальные условия для работы инструмента. Рама станка разборная, что упрощает транспортировку.
2) Перемещение всех подвижных узлов в каретке пилорамы осуществляется по текстолитовым вкладышам. При этом есть возможность точно регулировать усилие прижима. Такая конструкция гарантирует высокую точность и жесткость всей системы, одновременно обеспечивая многолетний ресурс работы станка.
3) Во всех нагруженных узлах для перемещения элементов используются не винты (как во многих распространенных станках), а усиленные цепи сельскохозяйственного назначения. Эти цепи рассчитаны на долговременную работу в очень жестких условиях, при большой нагрузке, что очень важно в условиях деревообрабатывающего производства.
4) Привод перемещения каретки станка по раме работает по принципу рейки, по которой катится шестерня. В качестве рейки используется жестко приваренная к раме станка цепь. Такая конструкция обеспечивает очень точную и плавную подачу каретки без каких-либо рывков. Усилие прижима шестеренки к рейке так же точно регулируется. При этом приводной механизм подпружинен в двух плоскостях, что оберегает его от перегрузок и поломок при возникновении нештатной ситуации (например, если каретка по недосмотру персонала во что-то уперлась, то приводная звездочка просто отыграет и ни редуктор, ни двигатель не пострадают.)
5) В конструкции станка используются только качественные комплектующие: редуктора, подшипники, элементы электрических схем - отечественного и импортного производства, от проверенных поставщиков.
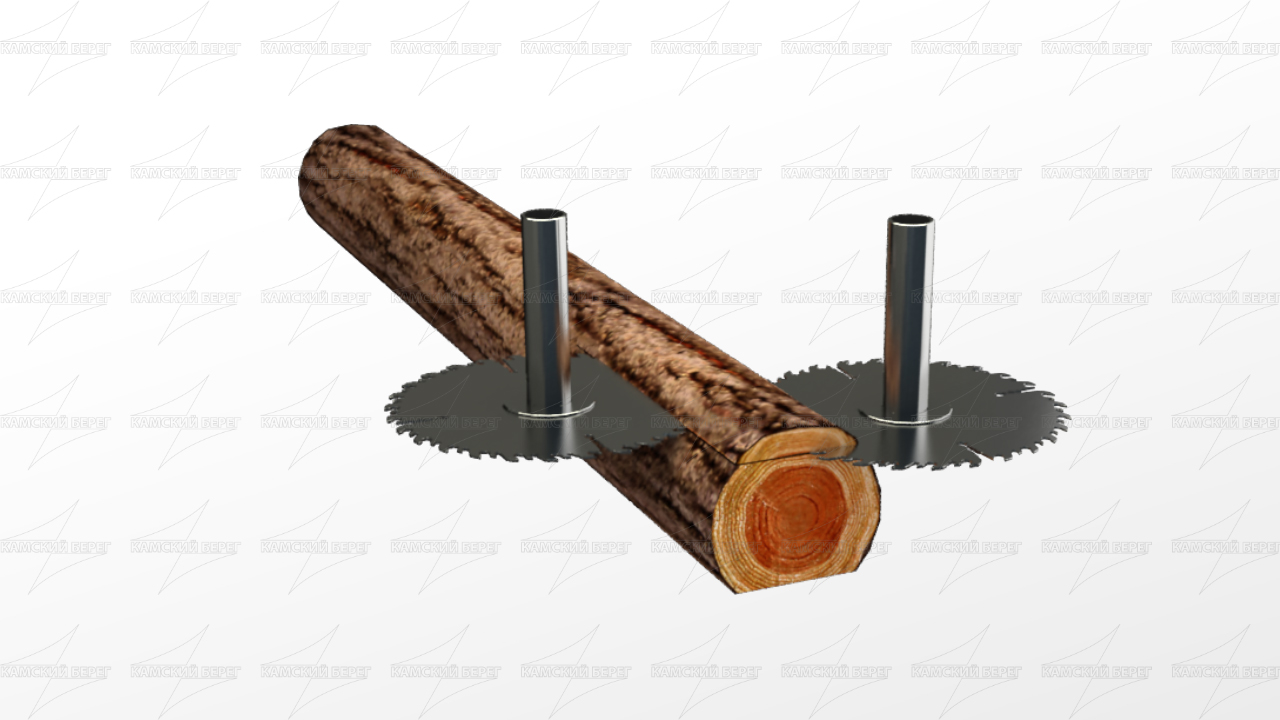
В режиме горизонтальной или угловой пилорамы:
- Заготовка фиксируется на раме имеющейся системой крепления.
- Пильный узел настраивается на необходимую толщину, ширину доски (первого съема).
- Запускаются двигатели пил.
- Каретка подается вдоль бревна, осуществляя распиловку.
- Снимается отпиленная доска.
- Каретка возвращается в исходное положение.
- Пильный узел настраивается на необходимую ширину (толщину) следующей доски.
Цикл повторяется с п. 4.
В режиме брусовального станка:
- Заготовка фиксируется на раме торцевыми зажимами.
- Пильный узел настраивается на необходимую толщину, лафета.
- Запускаются двигатели пил.
- Каретка подается вдоль бревна, осуществляя распиловку.
- Двигатели пил останавливаются.
- Удаляется отпиленный горбыль.
Далее полученный лафет либо снимается и отправляется на обработку на станке второго ряда (например на многопил), либо поворачивается на 90 градусов, кладется на технологическую доску и крепится торцевыми зажимам для второго прохода и получения бруса.
! Устанавливать бревно на станок и снимать готовое изделие удобнее всего тельфером или кран-балкой.
! Для достижения наилучшей производительности следует предусмотреть в рабочей зоне станка три площадки: площадка для складирования бревен, подготовленных для обработки; площадка для складирования готовых изделий; площадка для организации удаления стружки.