
Станок состоит из следующих основных частей:
- Станина;
- Опорные площадки;
- Фиксаторы;
- Интегрированные направляющие;
- Подвижная каретка;
- Шлифовальный узел;
- Привод (мотор-редуктор) подачи каретки (опция);
- Система жидкостного охлаждения замкнутого типа;
- Стационарный или Выносной пульт управления;
- Комплект кожухов.
Опорные площадки станка - шлифованные. Шлифовка производится специальной технической шлифовальной головкой, аналогичной шлифовальной головке самого станка, что обеспечивает полное соответствие поверхности рабочего стола и направляющей.
Фиксаторы станка - поворотные, позволяют крепить на рабочий стол ножи различной ширины. Количество фиксаторов определяется длинами затачиваемых на станке ножей. По желанию заказчика станок дополнительно может быть оборудован системой магнитной фиксации заготовки.
Интегрированная направляющая - обеспечивает жесткую фиксацию шлифовальной головки во всех направлениях.
Положение шлифовального узла может регулироваться как по углу наклона, так и в горизонтальной плоскости.
Привод подачи каретки (опция) - обеспечивает возвратно-поступательное движение каретки в автоматическом режиме. Интервал рабочего стола, в котором происходит перемещение каретки, может быть гибко настроен в зависимости от длины затачиваемого ножа. По желанию заказчика станок может быть оборудован системой плавной регулировки скорости движения подвижной каретки.
Система подачи охлаждающей жидкости - состоит в т. ч. из вогнутого поддона, изготовленного таким образом, чтобы частички металла и абразива, образующиеся при шлифовании задерживались в поддоне, а сама отработанная жидкость стекала в трехсекционный бак, в первом отделении которого происходит осаждение металлических частиц попавших в бак, во втором фильтрация жидкости, в третьем - охлаждающая жидкость отстаивается, и из этого отделения происходит забор жидкости при помощи надежного центробежного насоса.
В станках серии "СДН" используется станина, сваренная из стальных труб квадратного и прямоугольного сечения. По сравнению с чугунными станинами она имеет несколько меньшую жесткость. Специалистами нашего предприятия разработана методика обеспечения точности заточного станка с учетом особенностей сварной станины, которая позволяет стабильно обеспечивать заявленную точность весь срок эксплуатации станка.
Опорные поверхности базирования заготовки шлифуются специальной кареткой, которая перемещается по тем же направляющим по которым будет двигаться и рабочая каретка станка. Это гарантирует параллельность опорных поверхностей заготовки - направляющим каретки.
После установки станка на место эксплуатации, его закрепление на фундаменте позволяет дополнительно увеличить жесткость станины и обеспечить долговременную стабильность её геометрии.
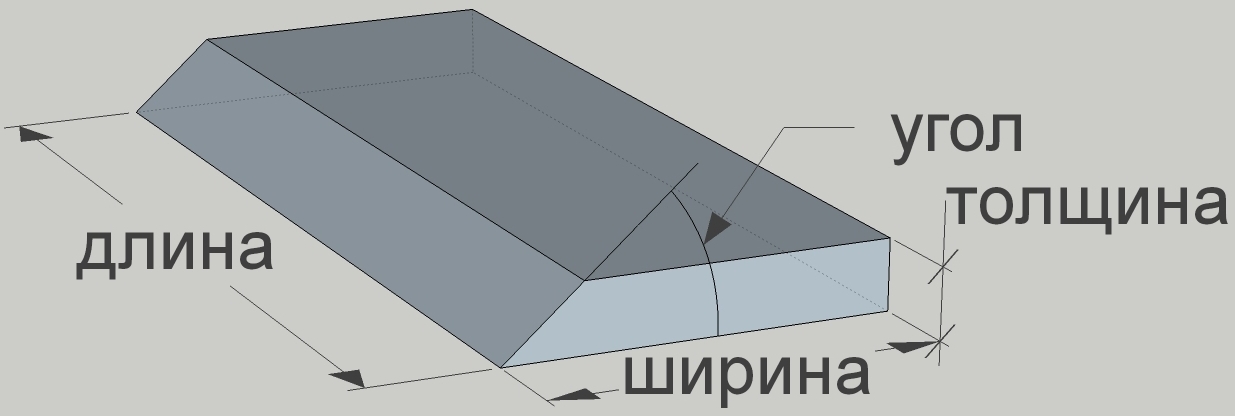 .