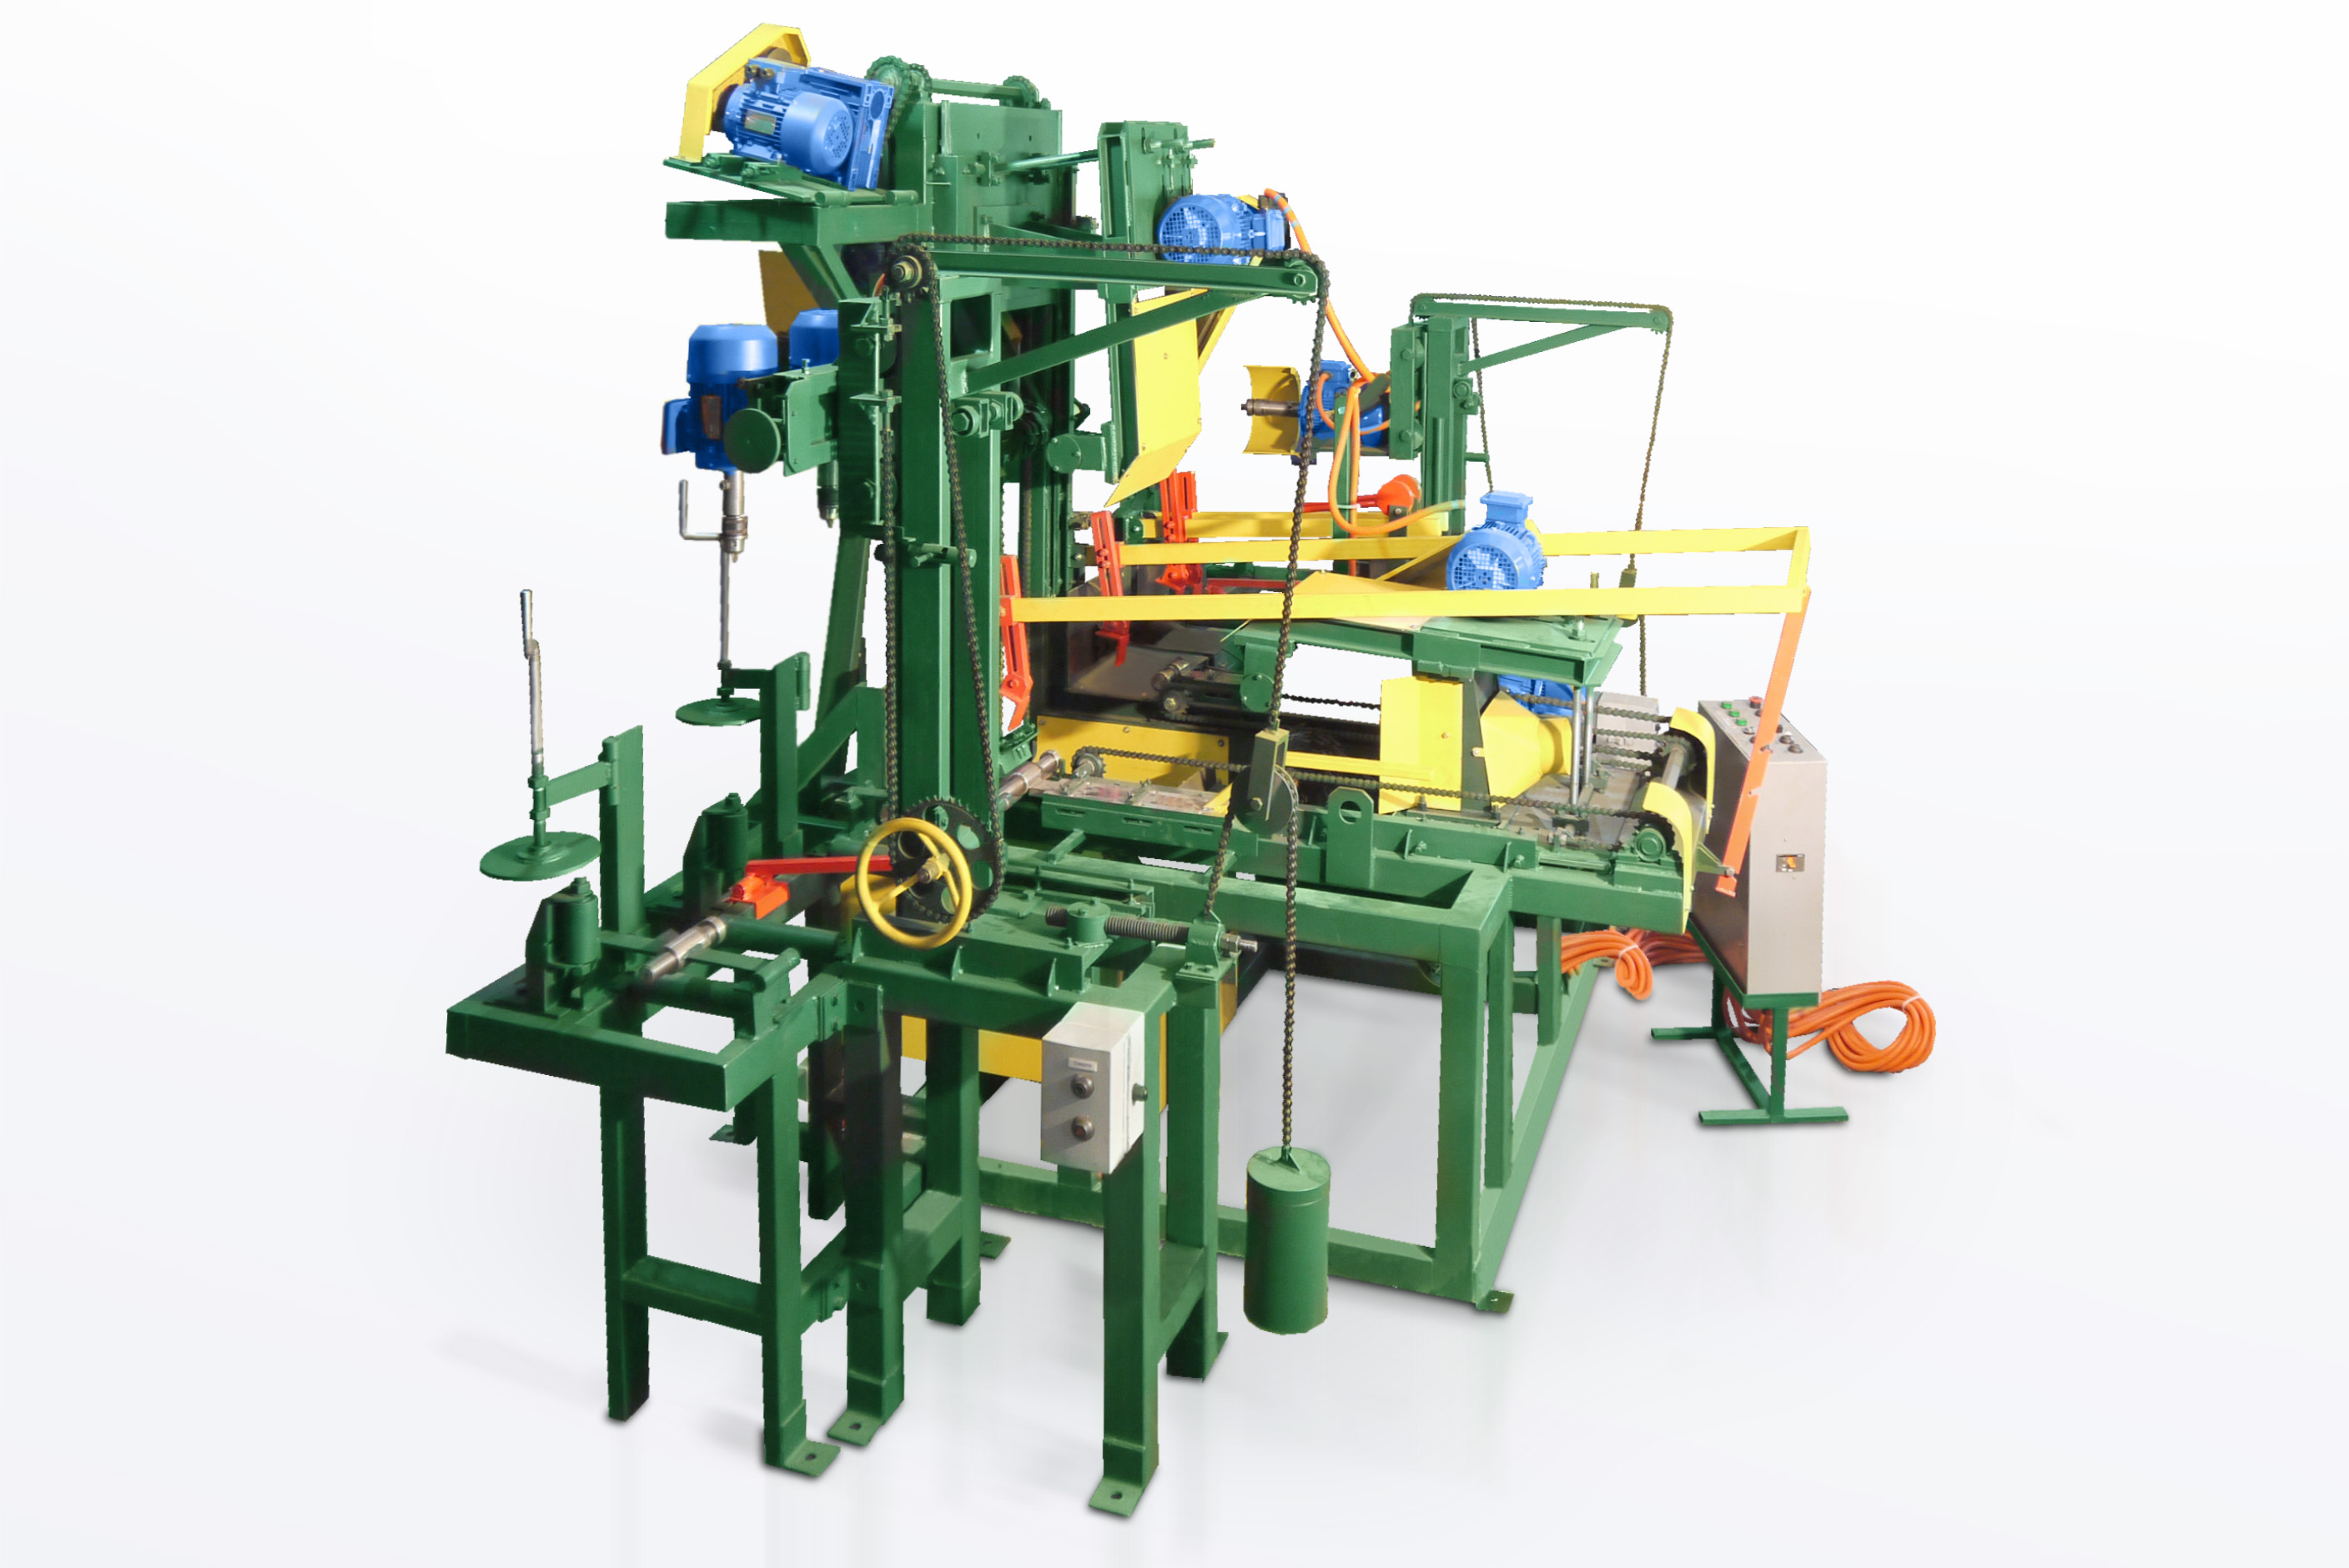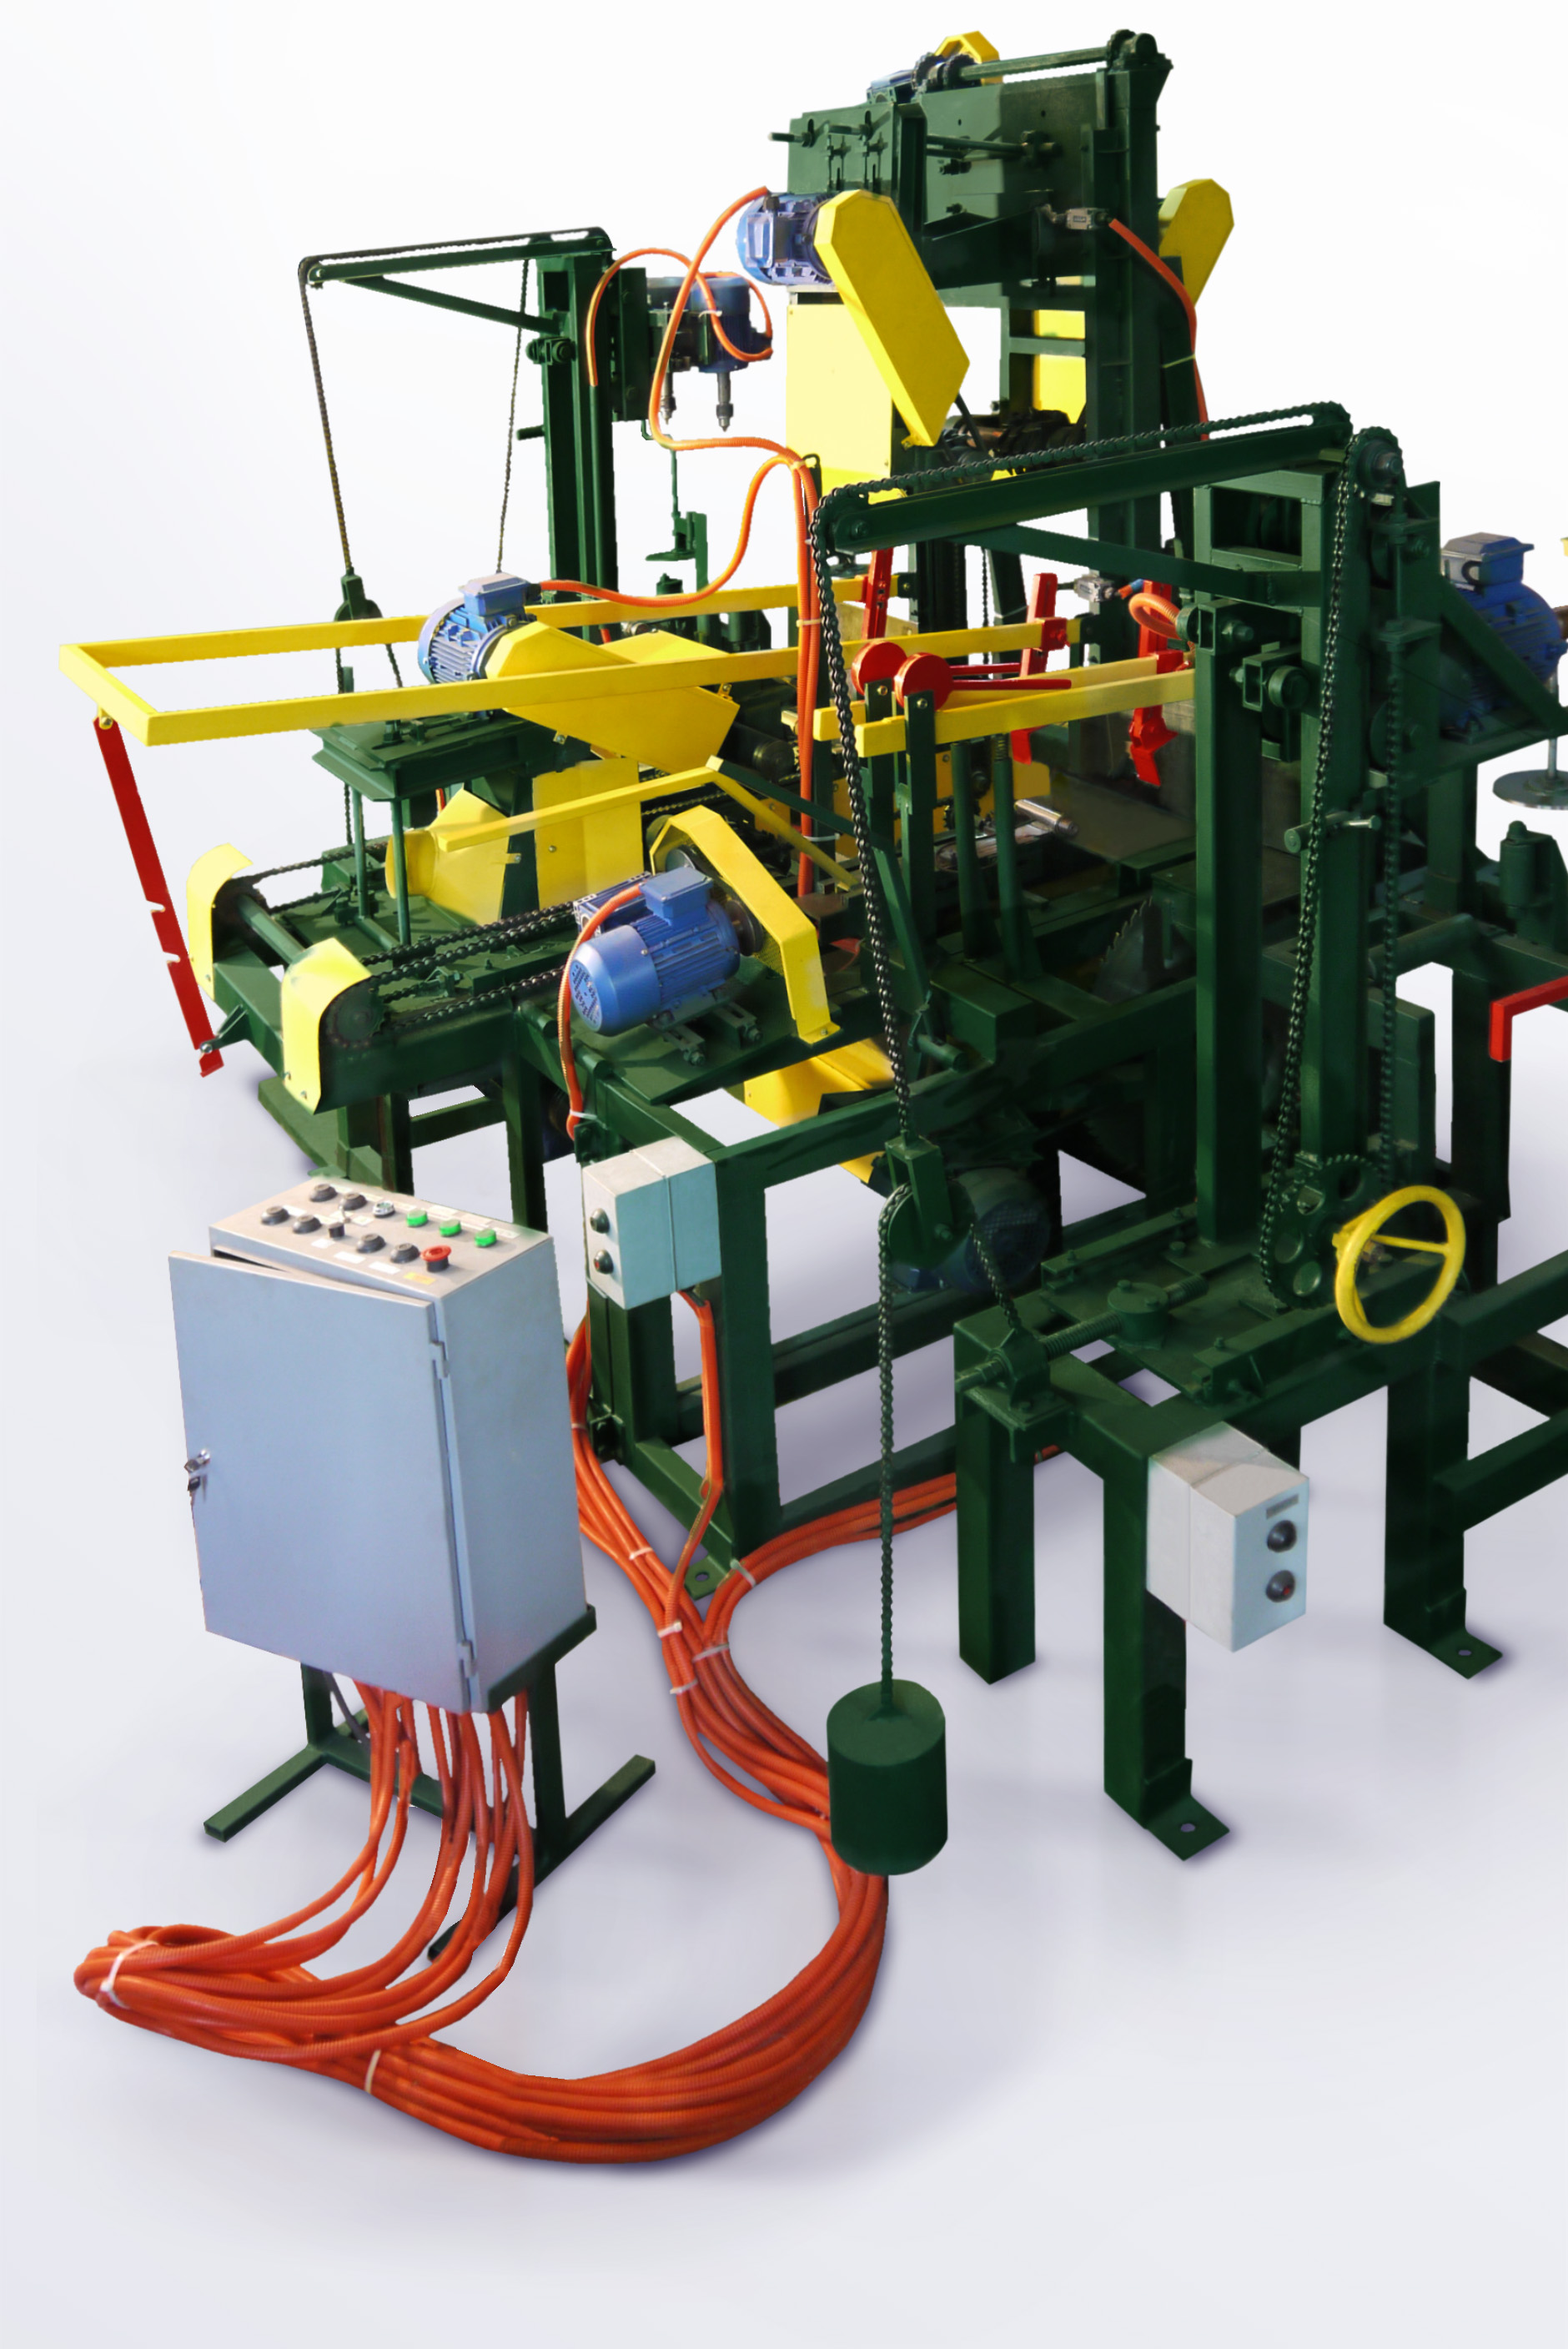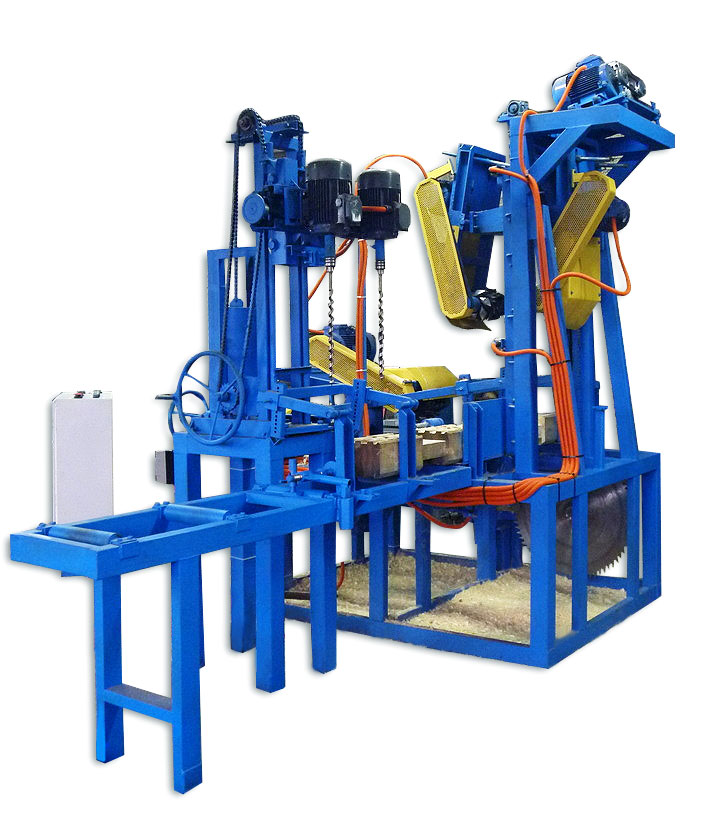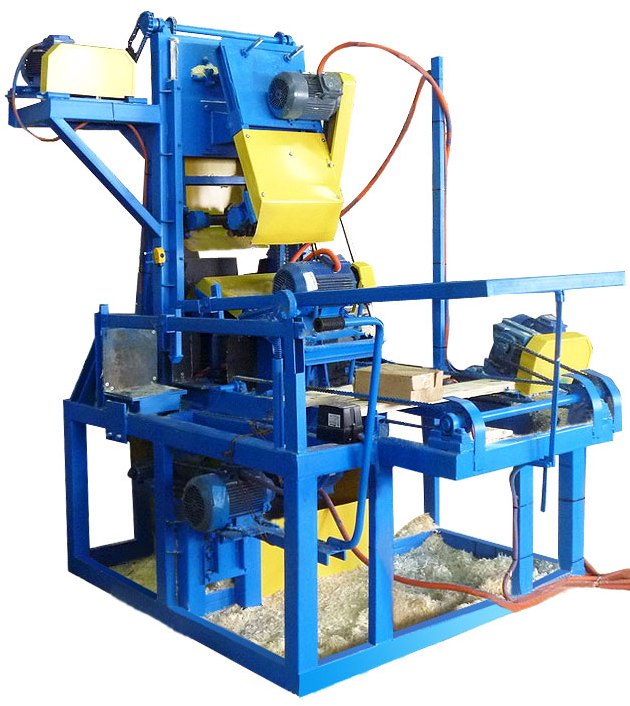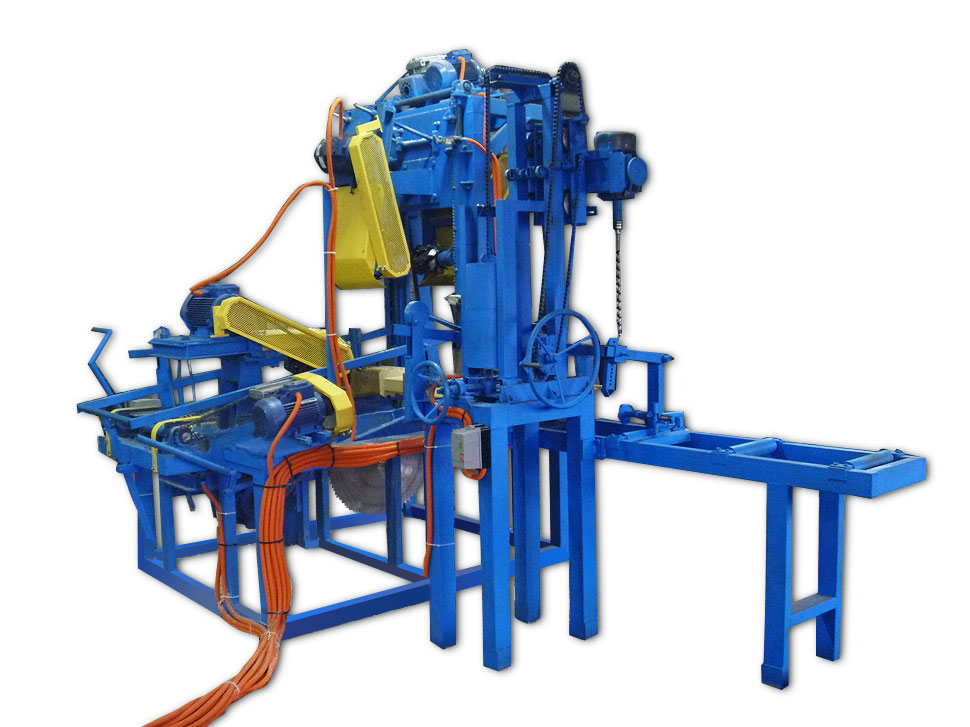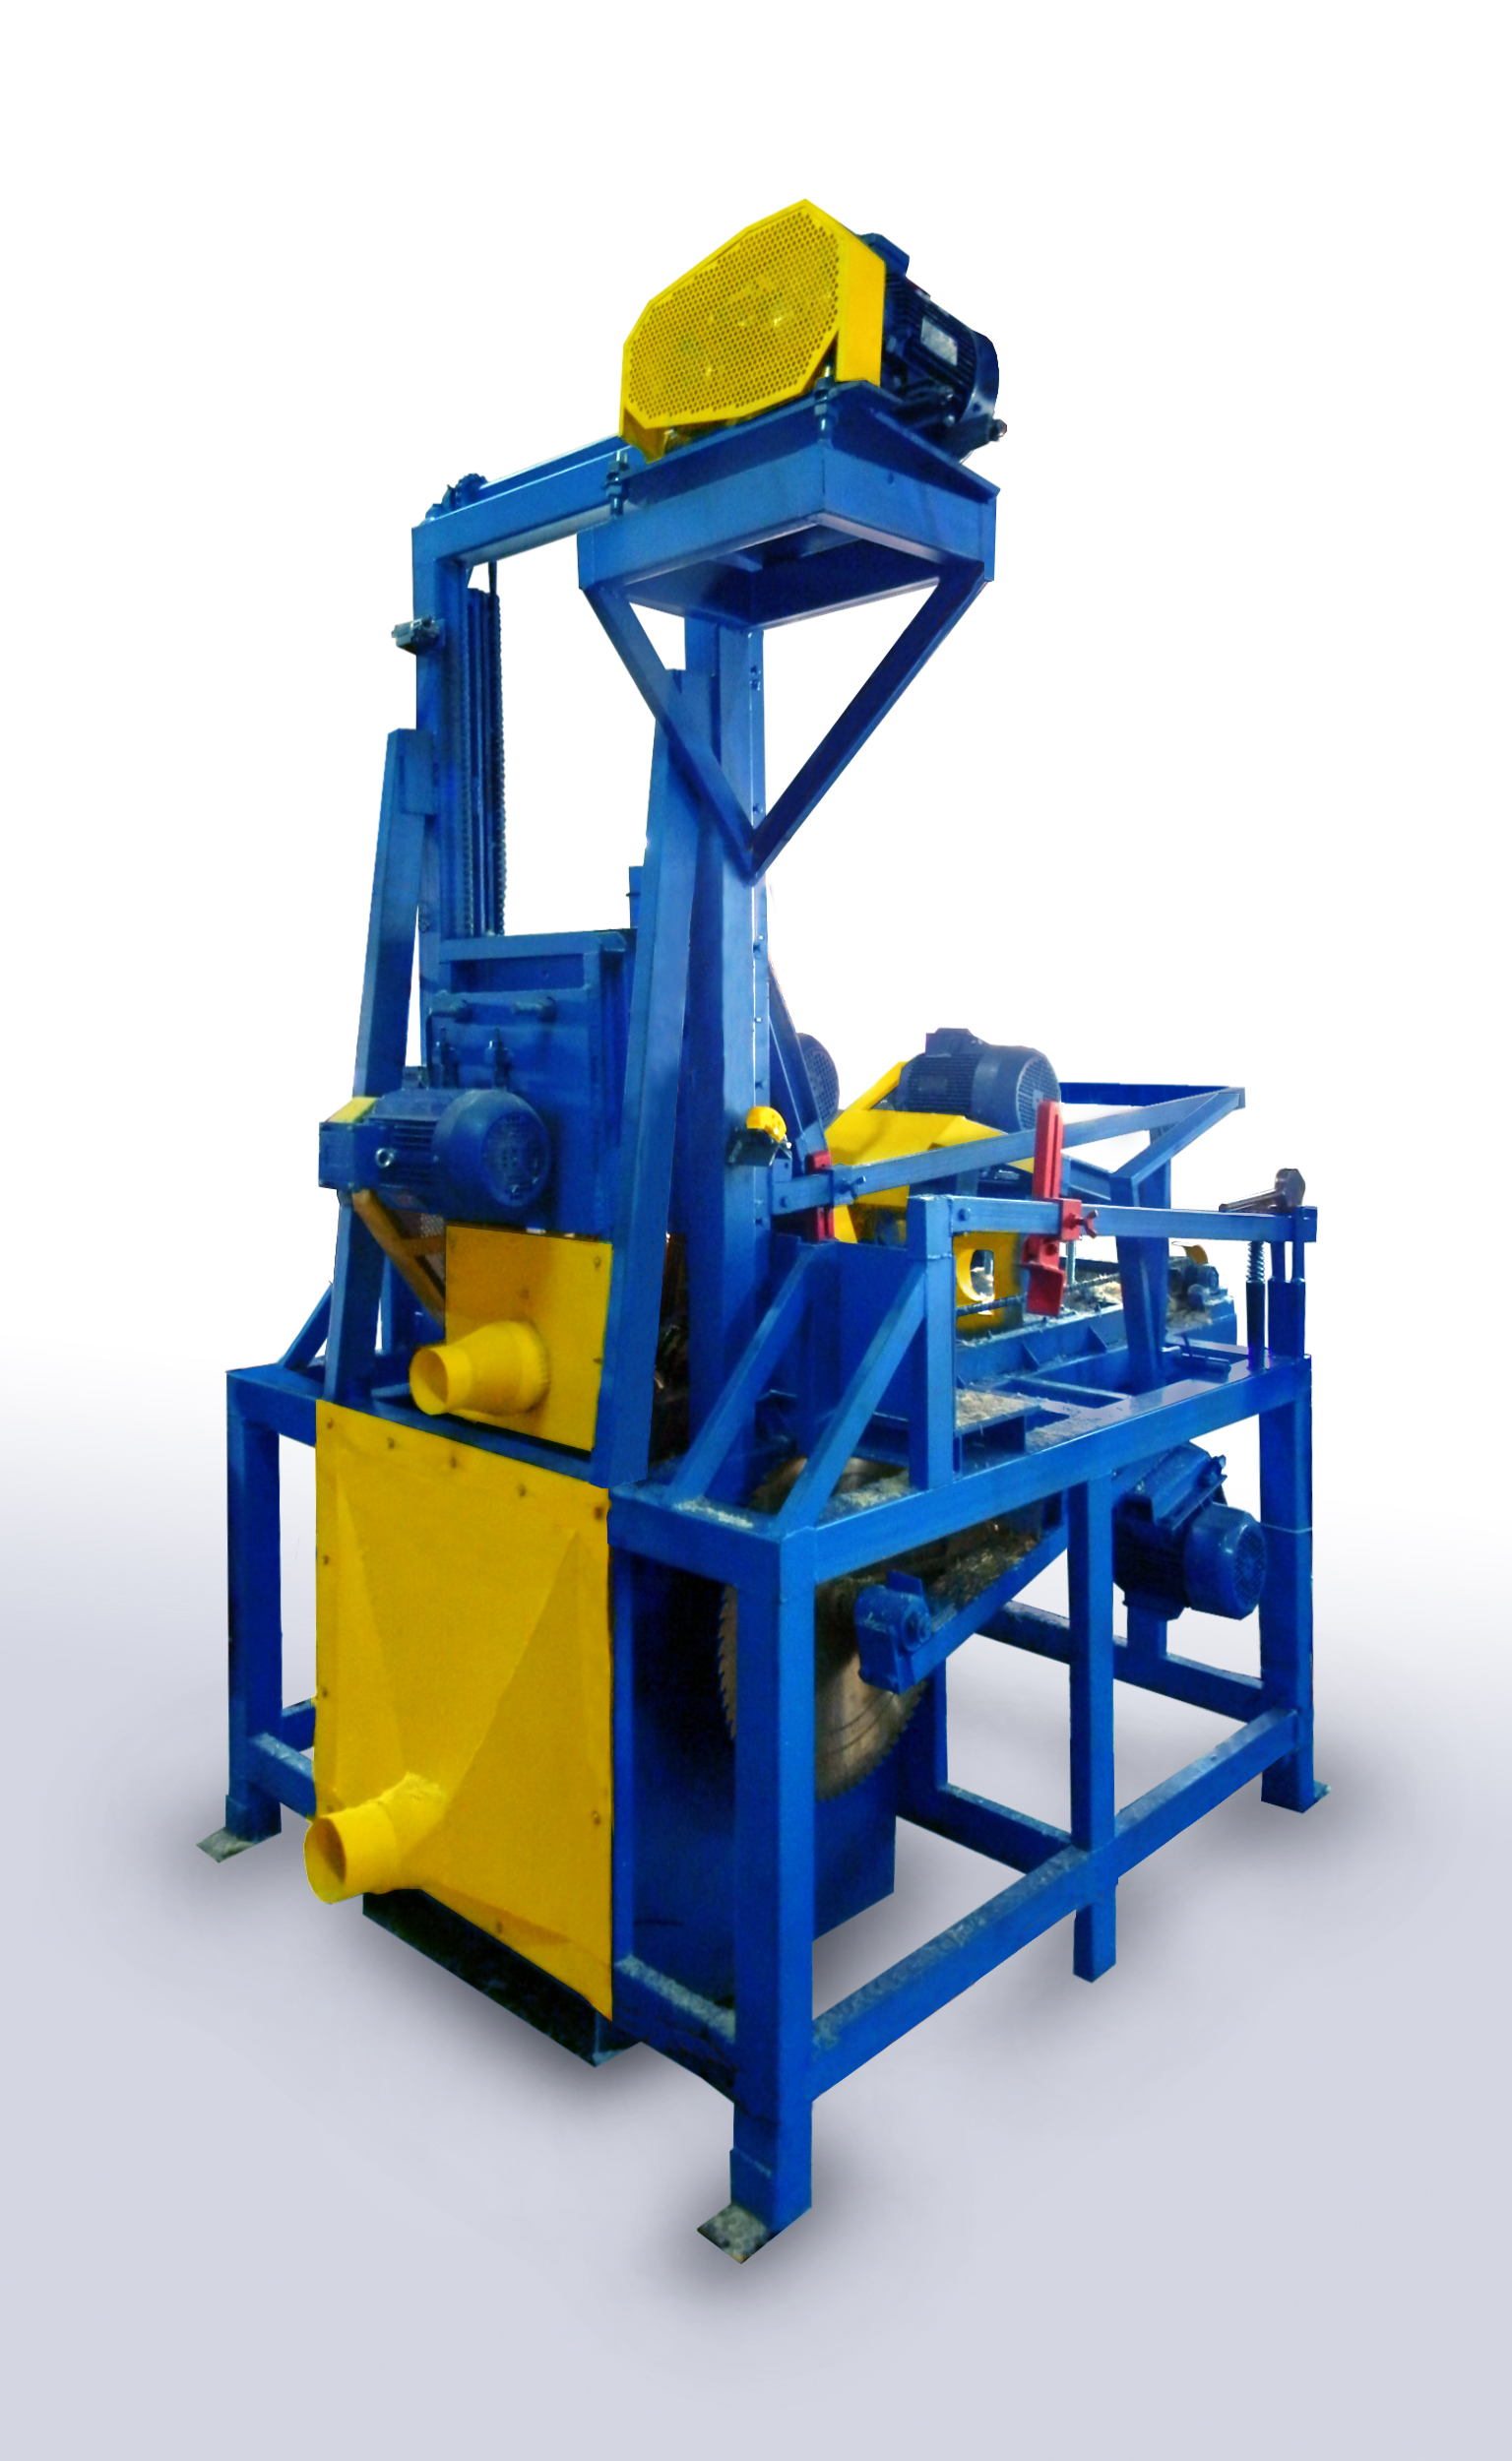
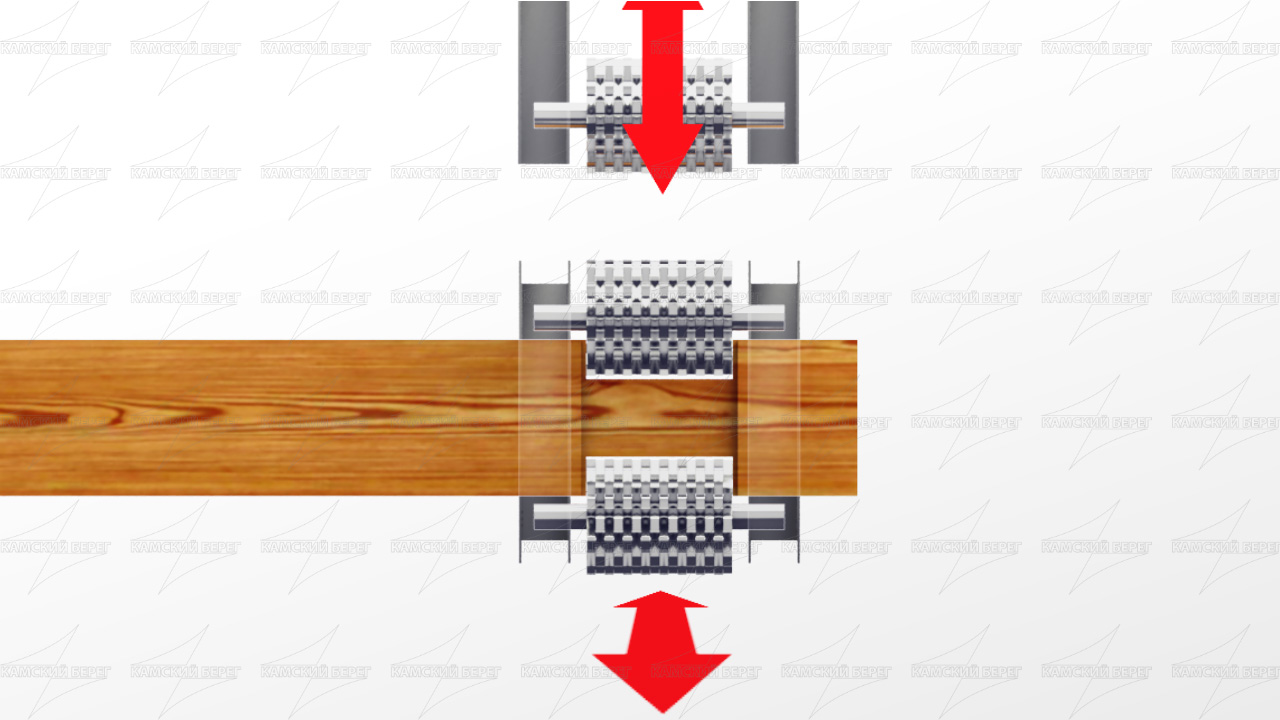
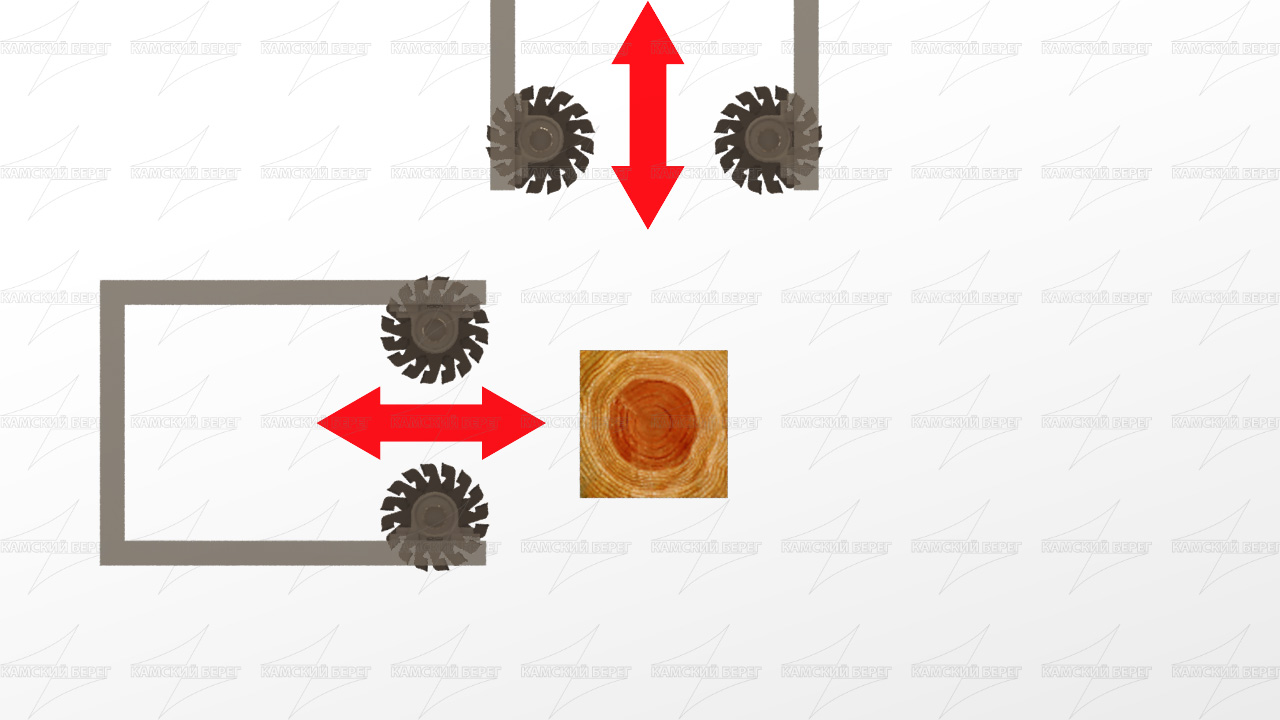
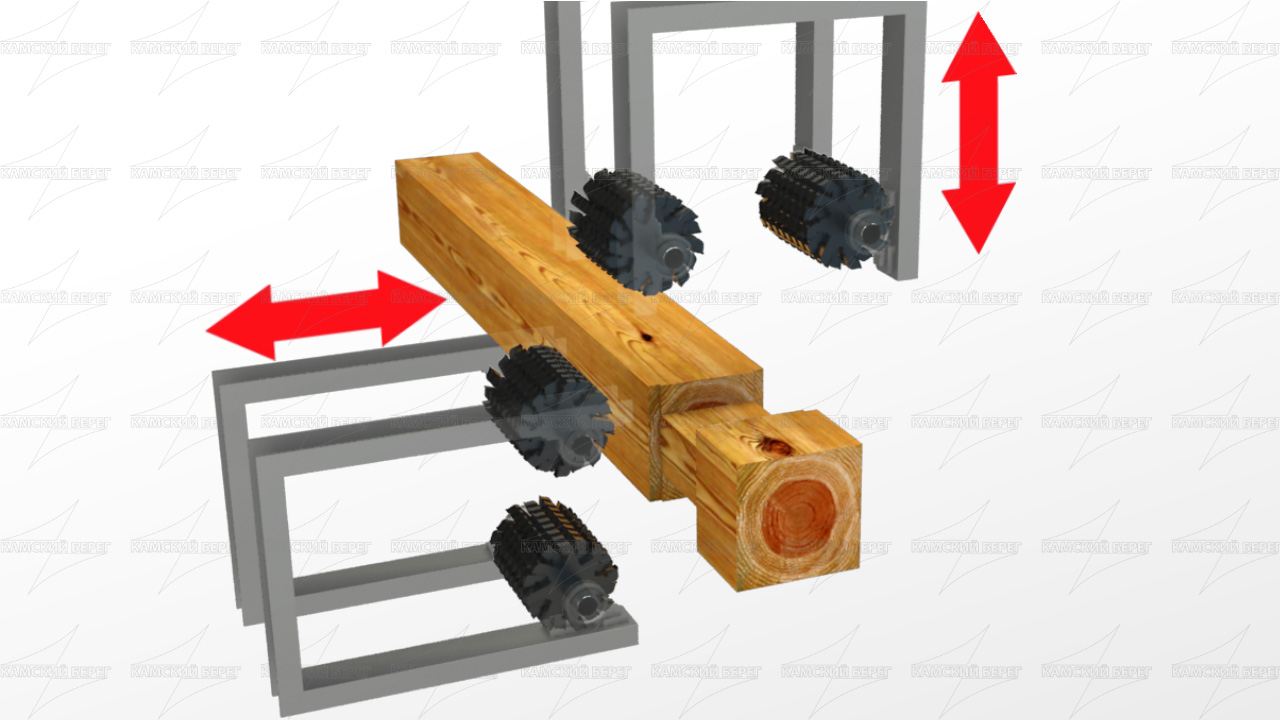
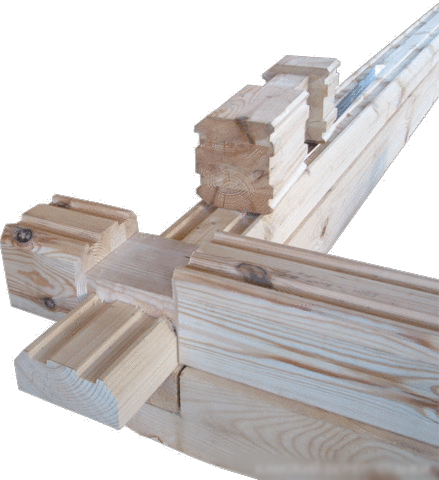
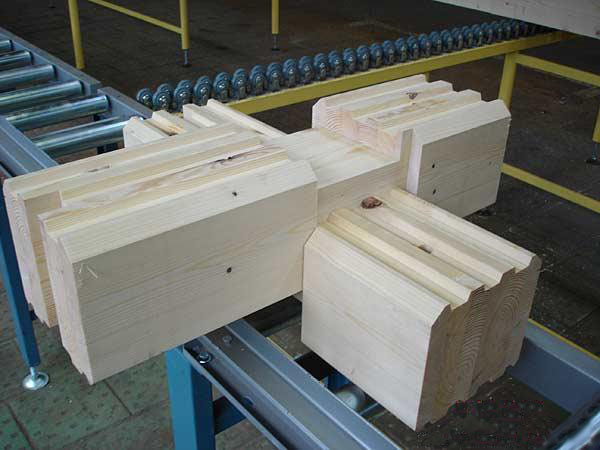
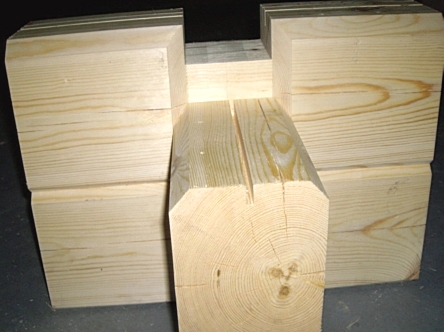
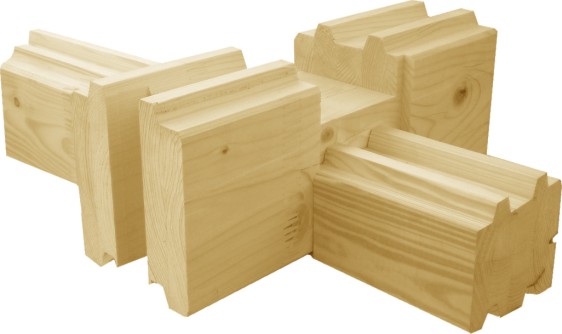
Заготовка фиксируется на рабочем столе механическим или пневматическим прижимом. Выборка пазов в горизонтальном направлении осуществляется двухголовочным фрезерным агрегатом. Одна фреза проходит по верхней части заготовки, вторая фреза, соответственно, по нижней части заготовки. Аналогично происходит выборка пазов в вертикальном направлении. Таким образом формируется четырехсторонний венцовый паз.
Перемещение фрезерных агрегатов происходит согласовано. Полный цикл обработки происходит по одной команде оператора. Возврат инструмента в исходное положение осуществляется на высокой скорости.
Станок комплектуется рольгангами с регулируемыми упорами для позиционирования и разметки заготовок по длине.
Станок не требует специального фундамента и установки в отапливаемых помещениях.
- Четыре фрезерных узла обеспечивают одновременное фрезерование пазов со всех четырех сторон прямоугольного бруса.
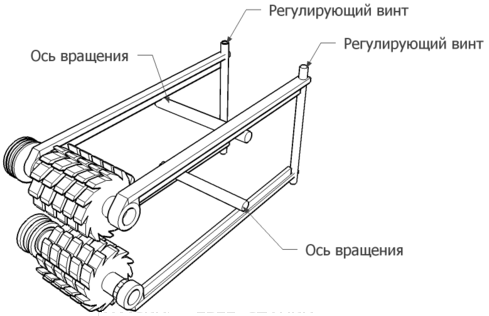
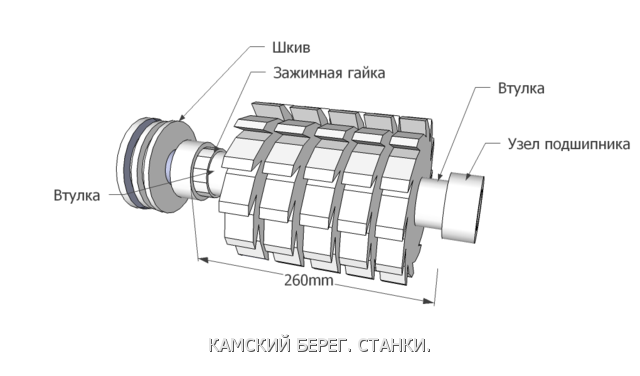
- Конструкция фрез обеспечивает широкие возможности для настройки станка на любые варианты пазов в строительном брусе.
- Конструкция станка позволяет в широких пределах регулировать расстояние между фрезами в каждой паре фрезерных узлов.
- Станок комбинируется в одну линию с торцовочным узлом и узлом для сверления отверстий под нагели.
- Система регулируемых упоров и лазерных указателей позволяет быстро позиционировать заготовку на каждом этапе обработки: точная торцовка, фрезерование пазов, сверление отверстий.
- Механические регулируемые прижимы позволяют быстро и надежно фиксировать заготовку на всех этапах обработки.
- По желанию заказчика станок может быть укомплектован пневматическими прижимами.
- Скорость фрезерования регулируется с пульта оператора в процессе работы.
-
Продуманная система управления исключает необходимость обслуживающему персоналу приближаться к рабочим зонам станка.
- Магнитные конечные выключатели обеспечивают надежную страховку в непредвиденных ситуациях.