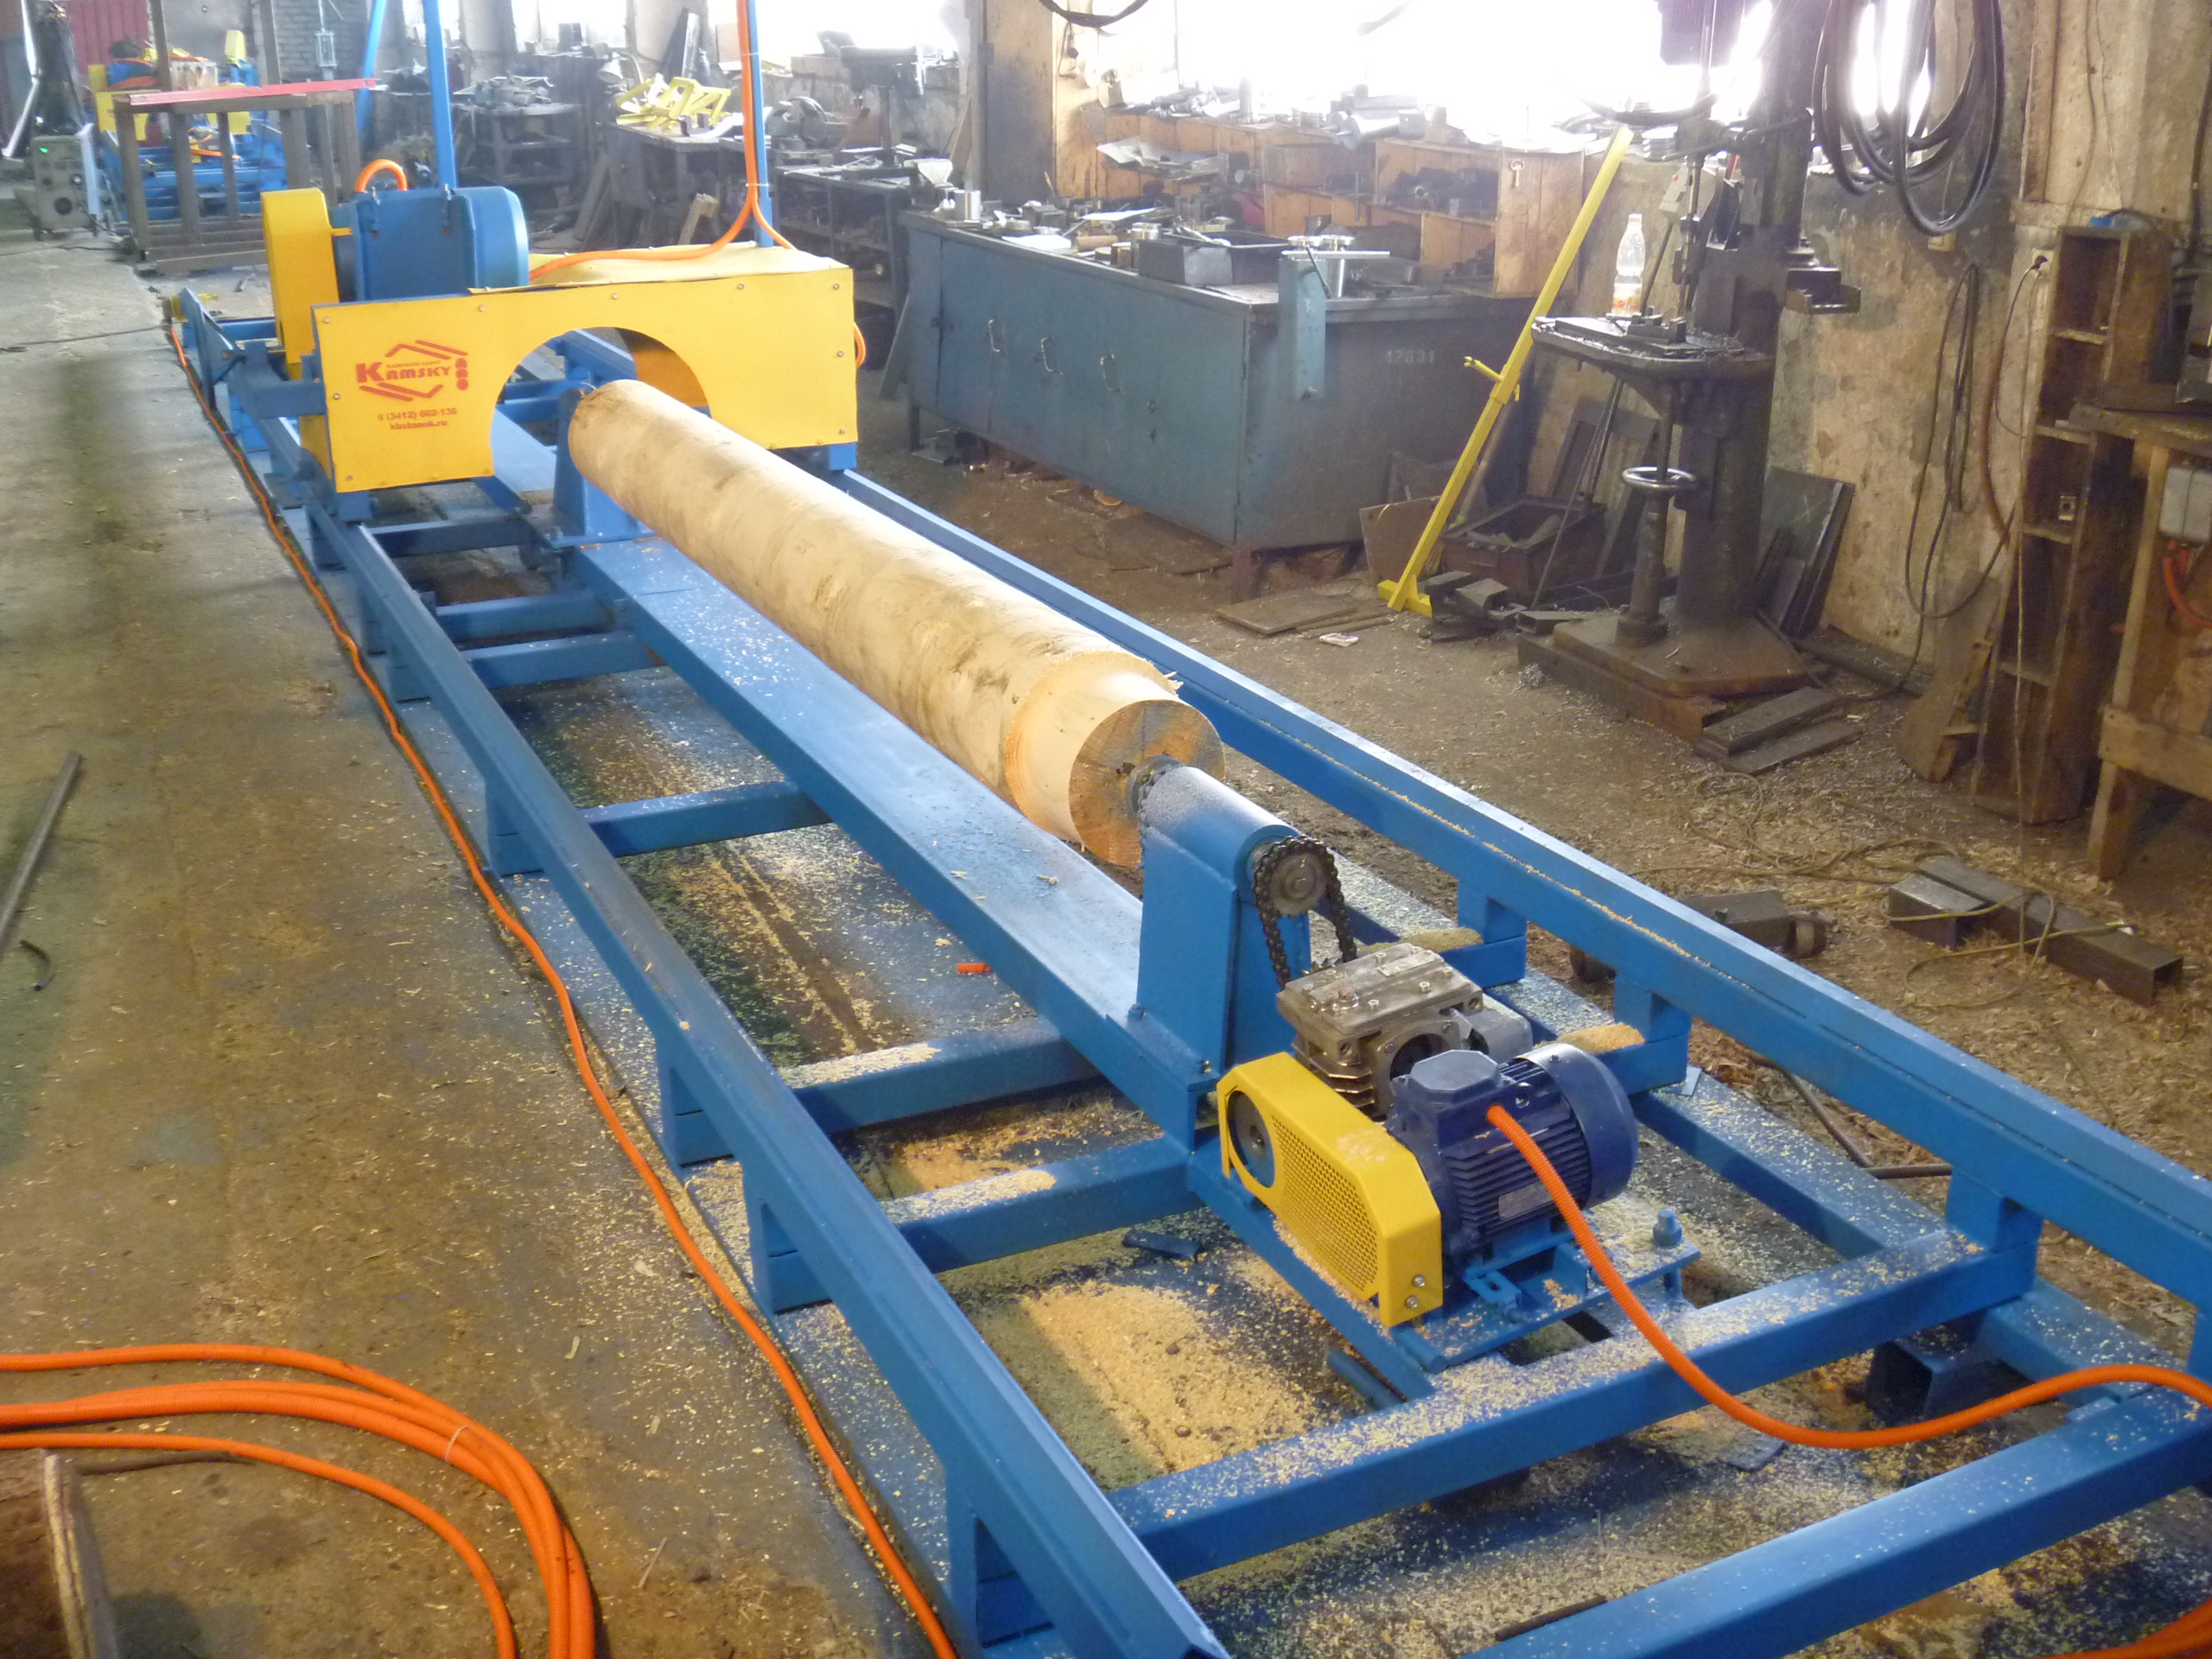
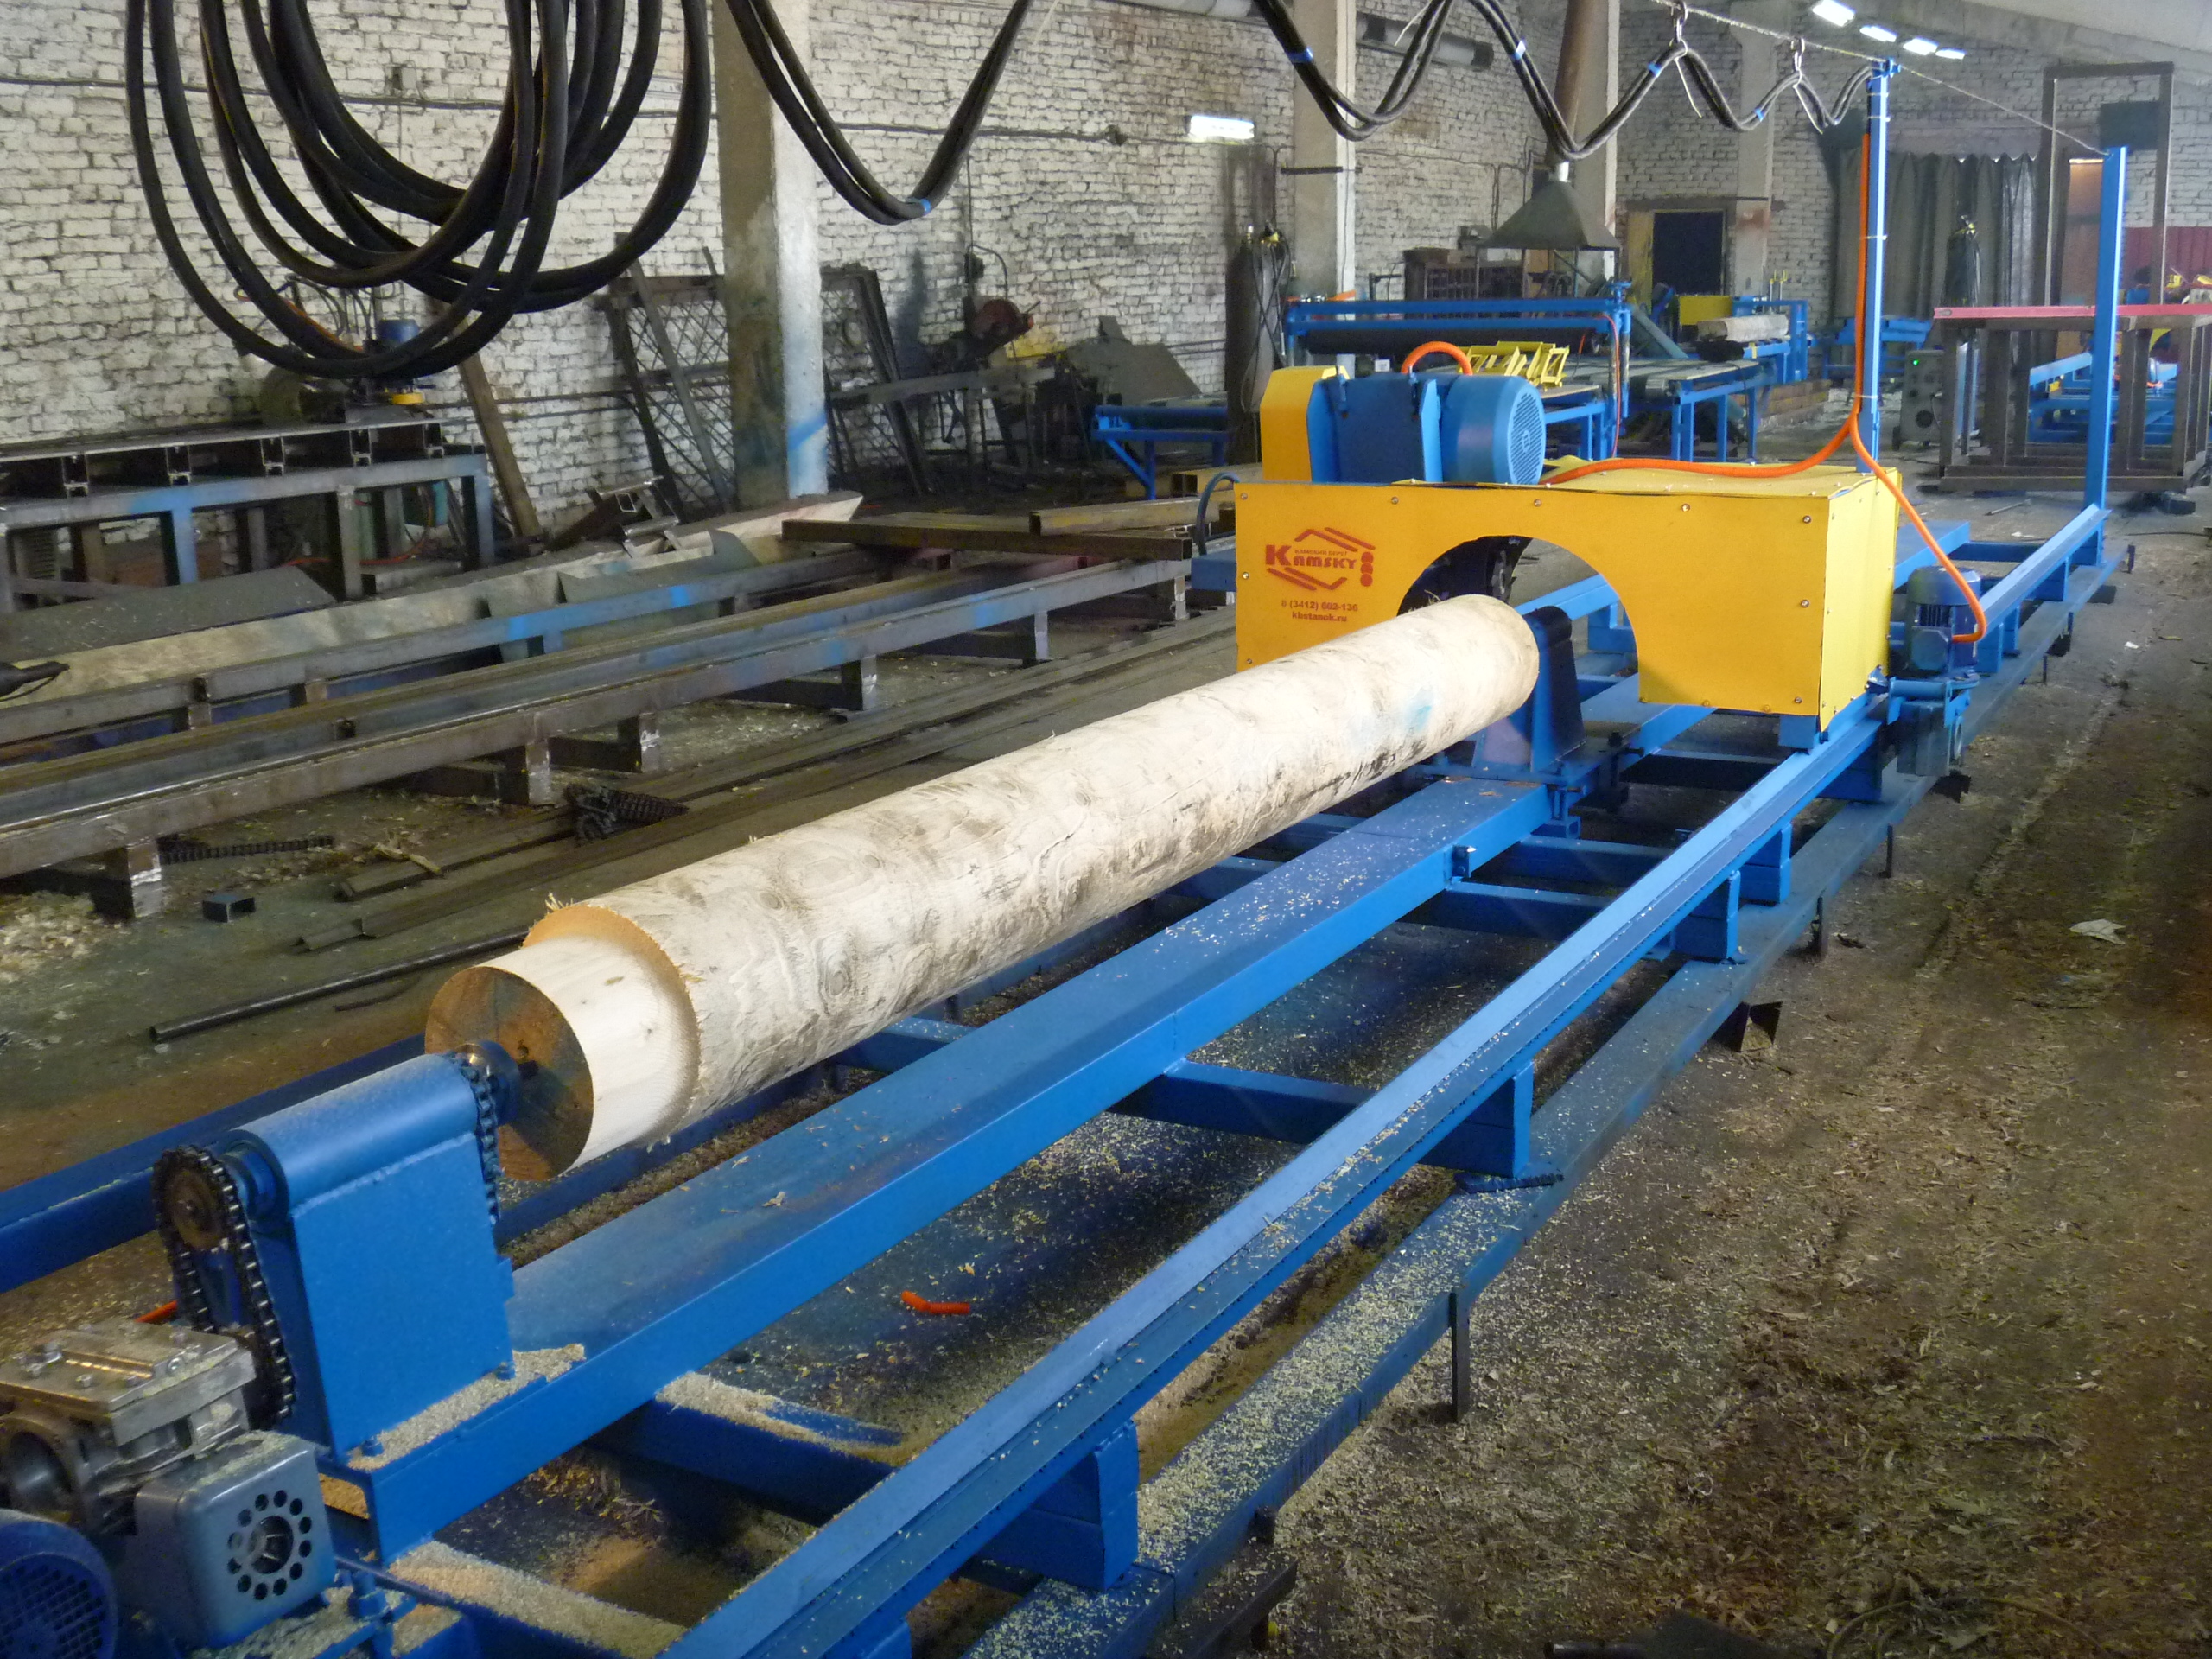
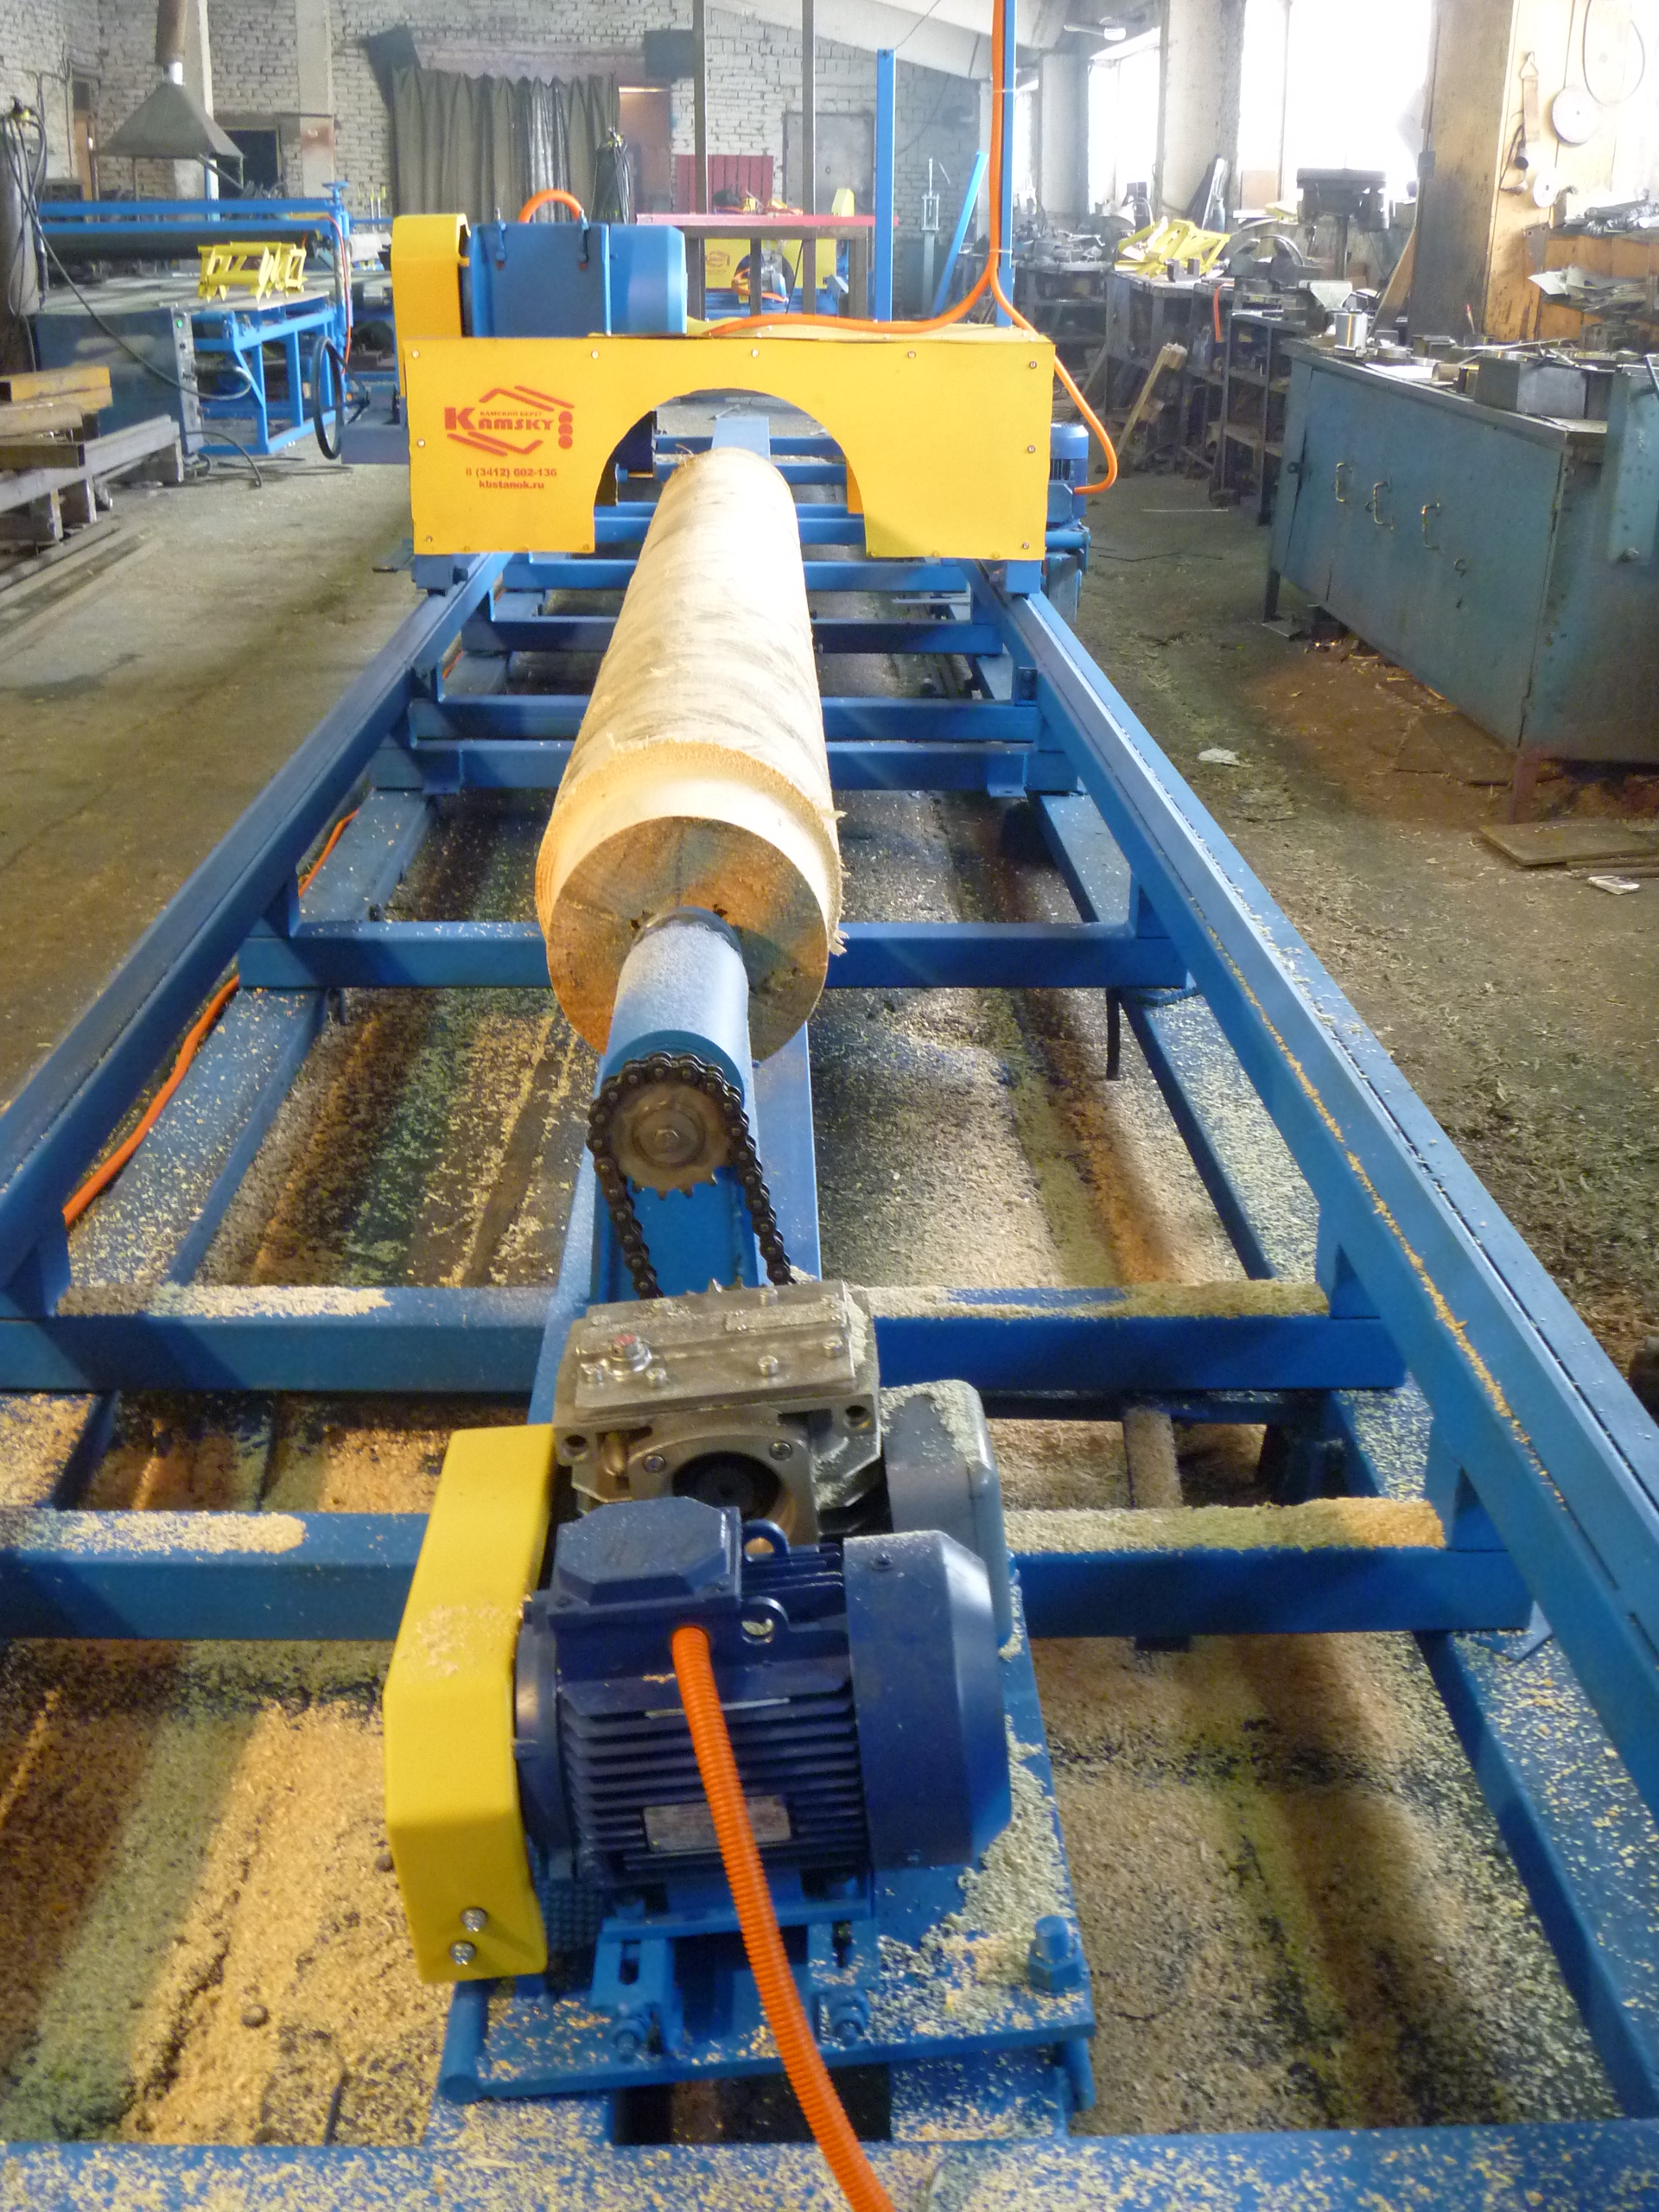
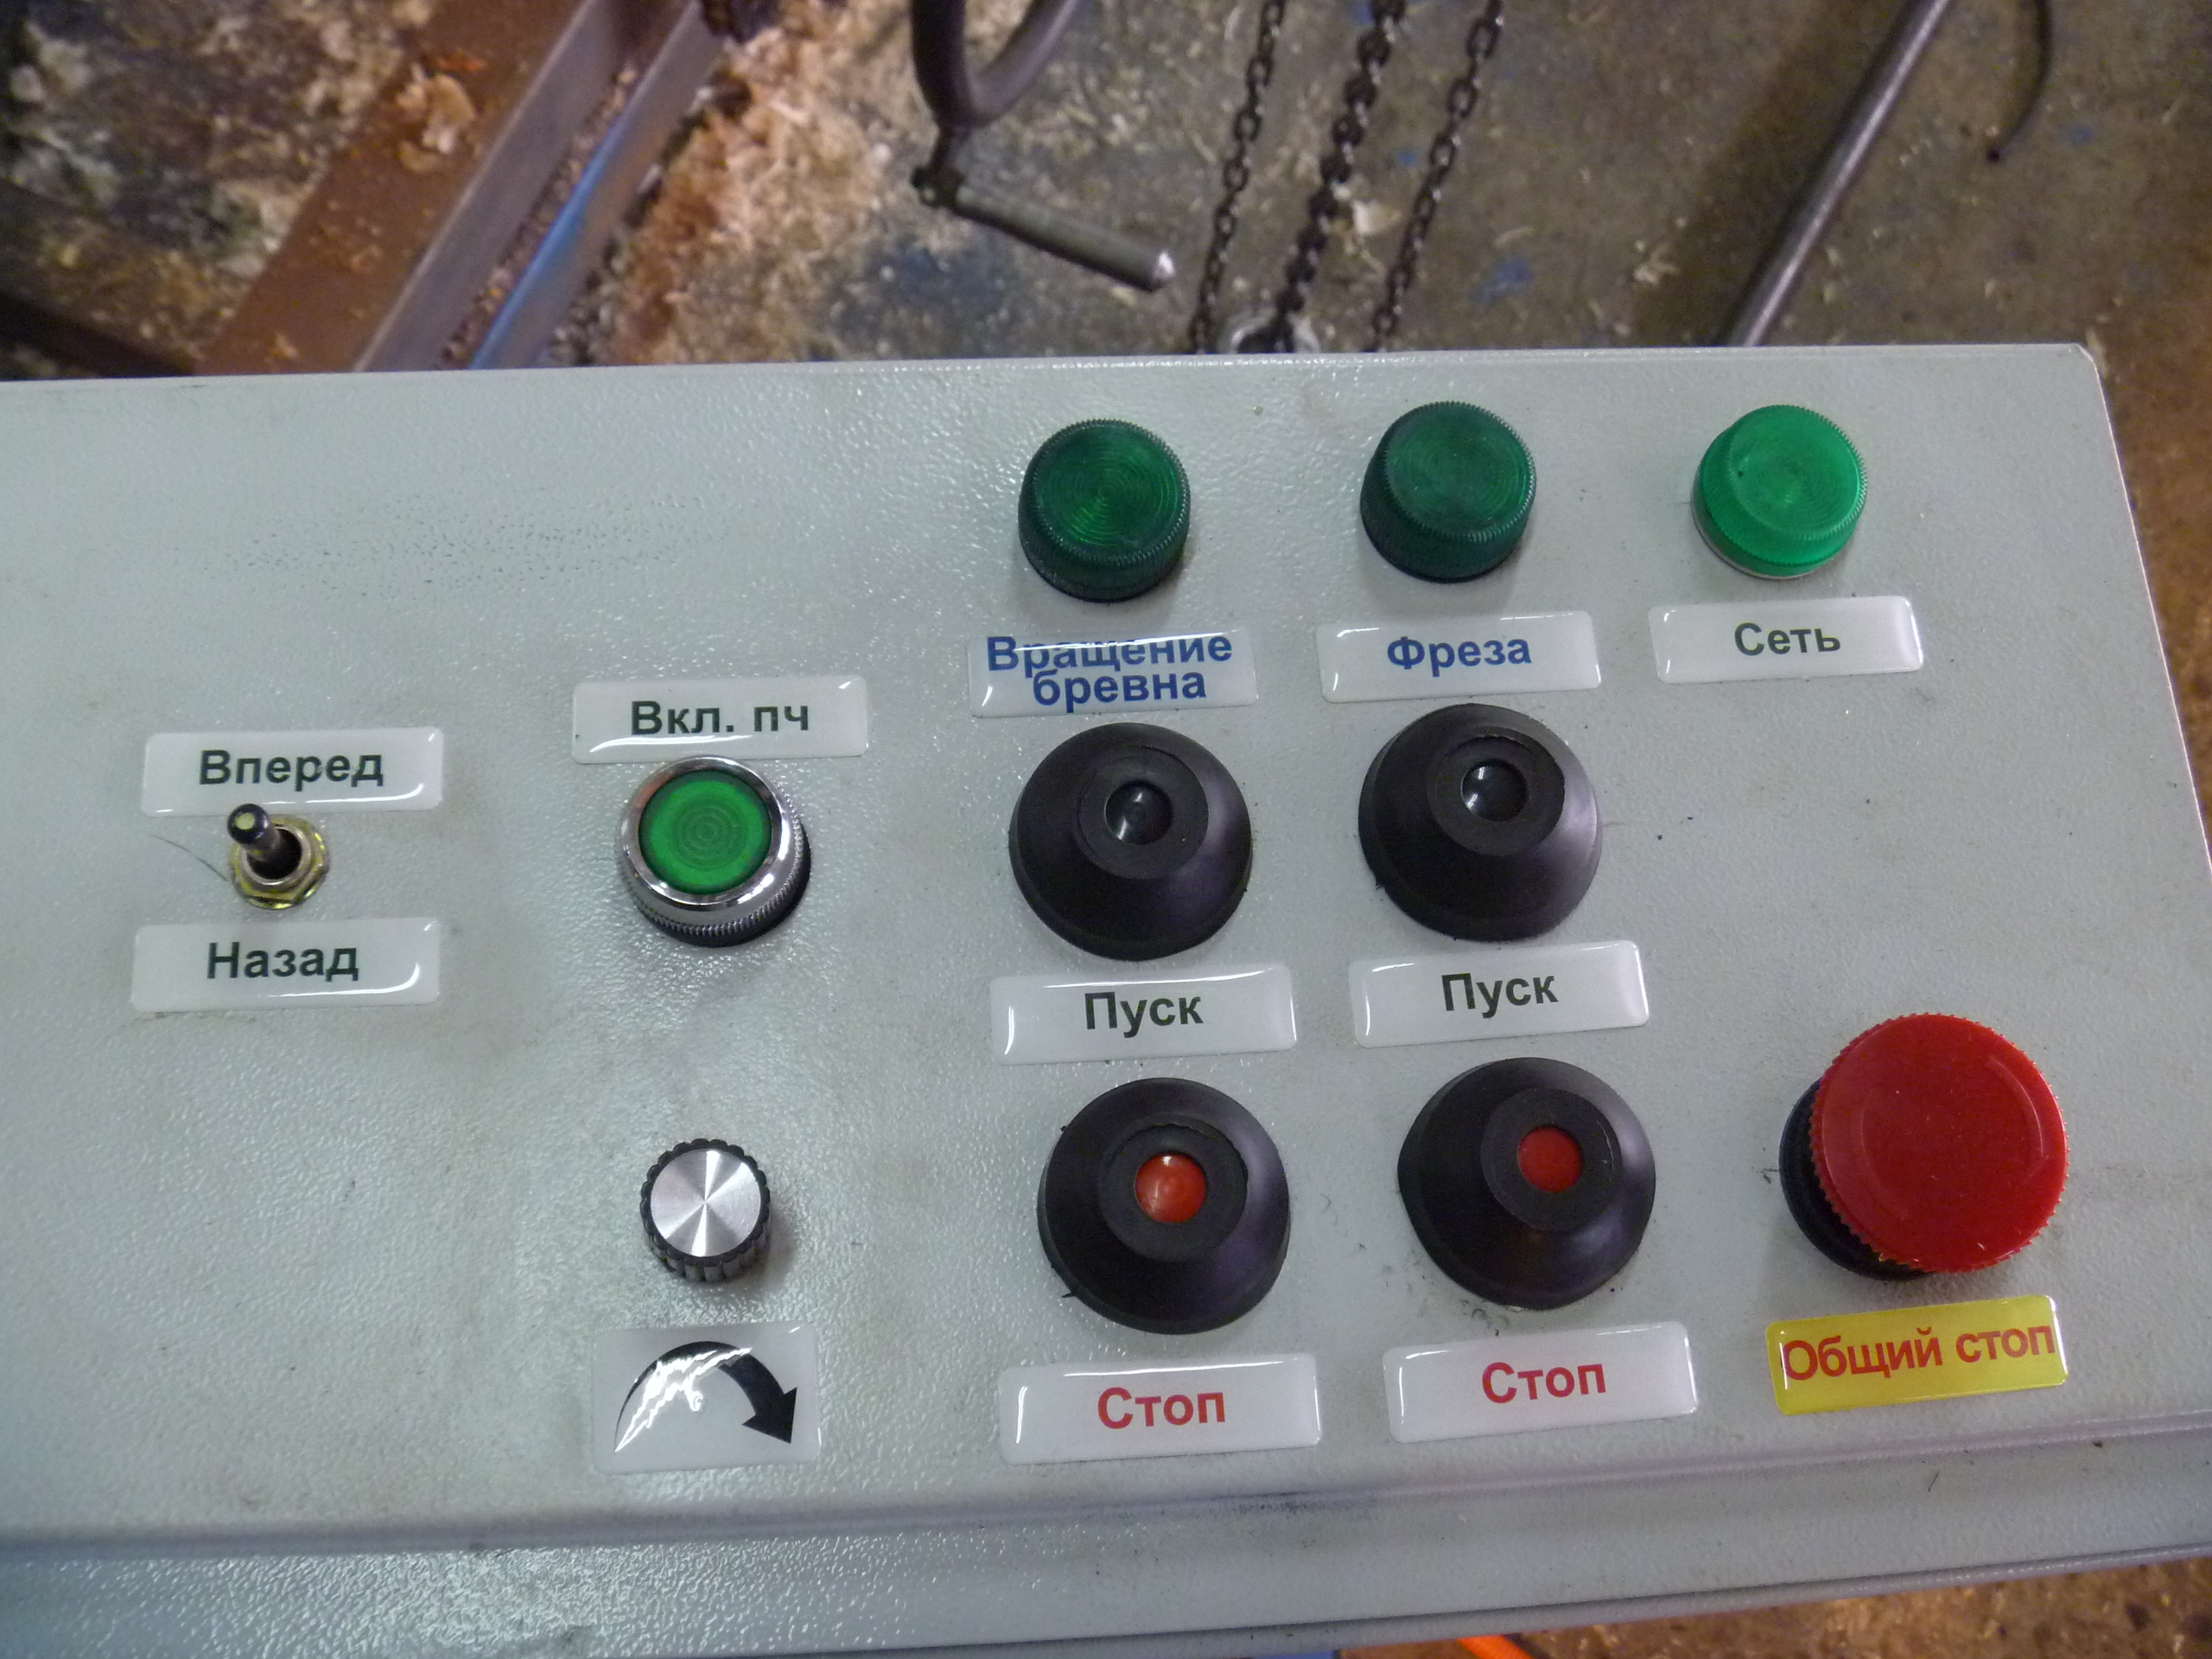
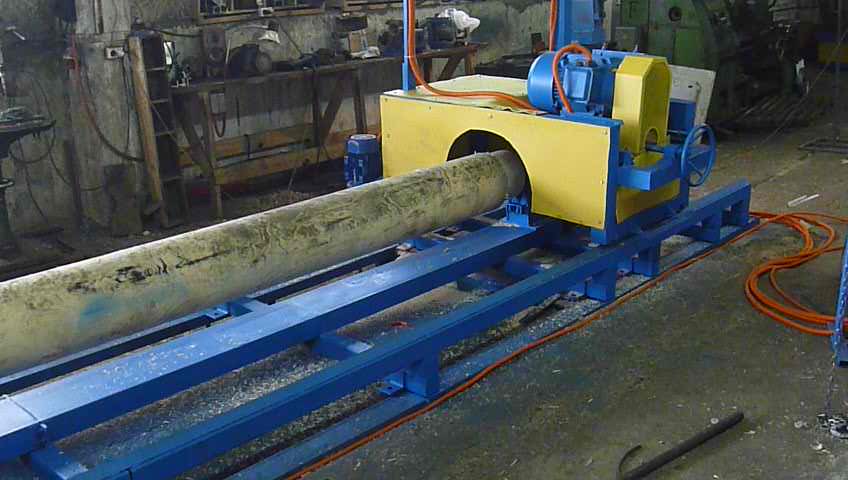
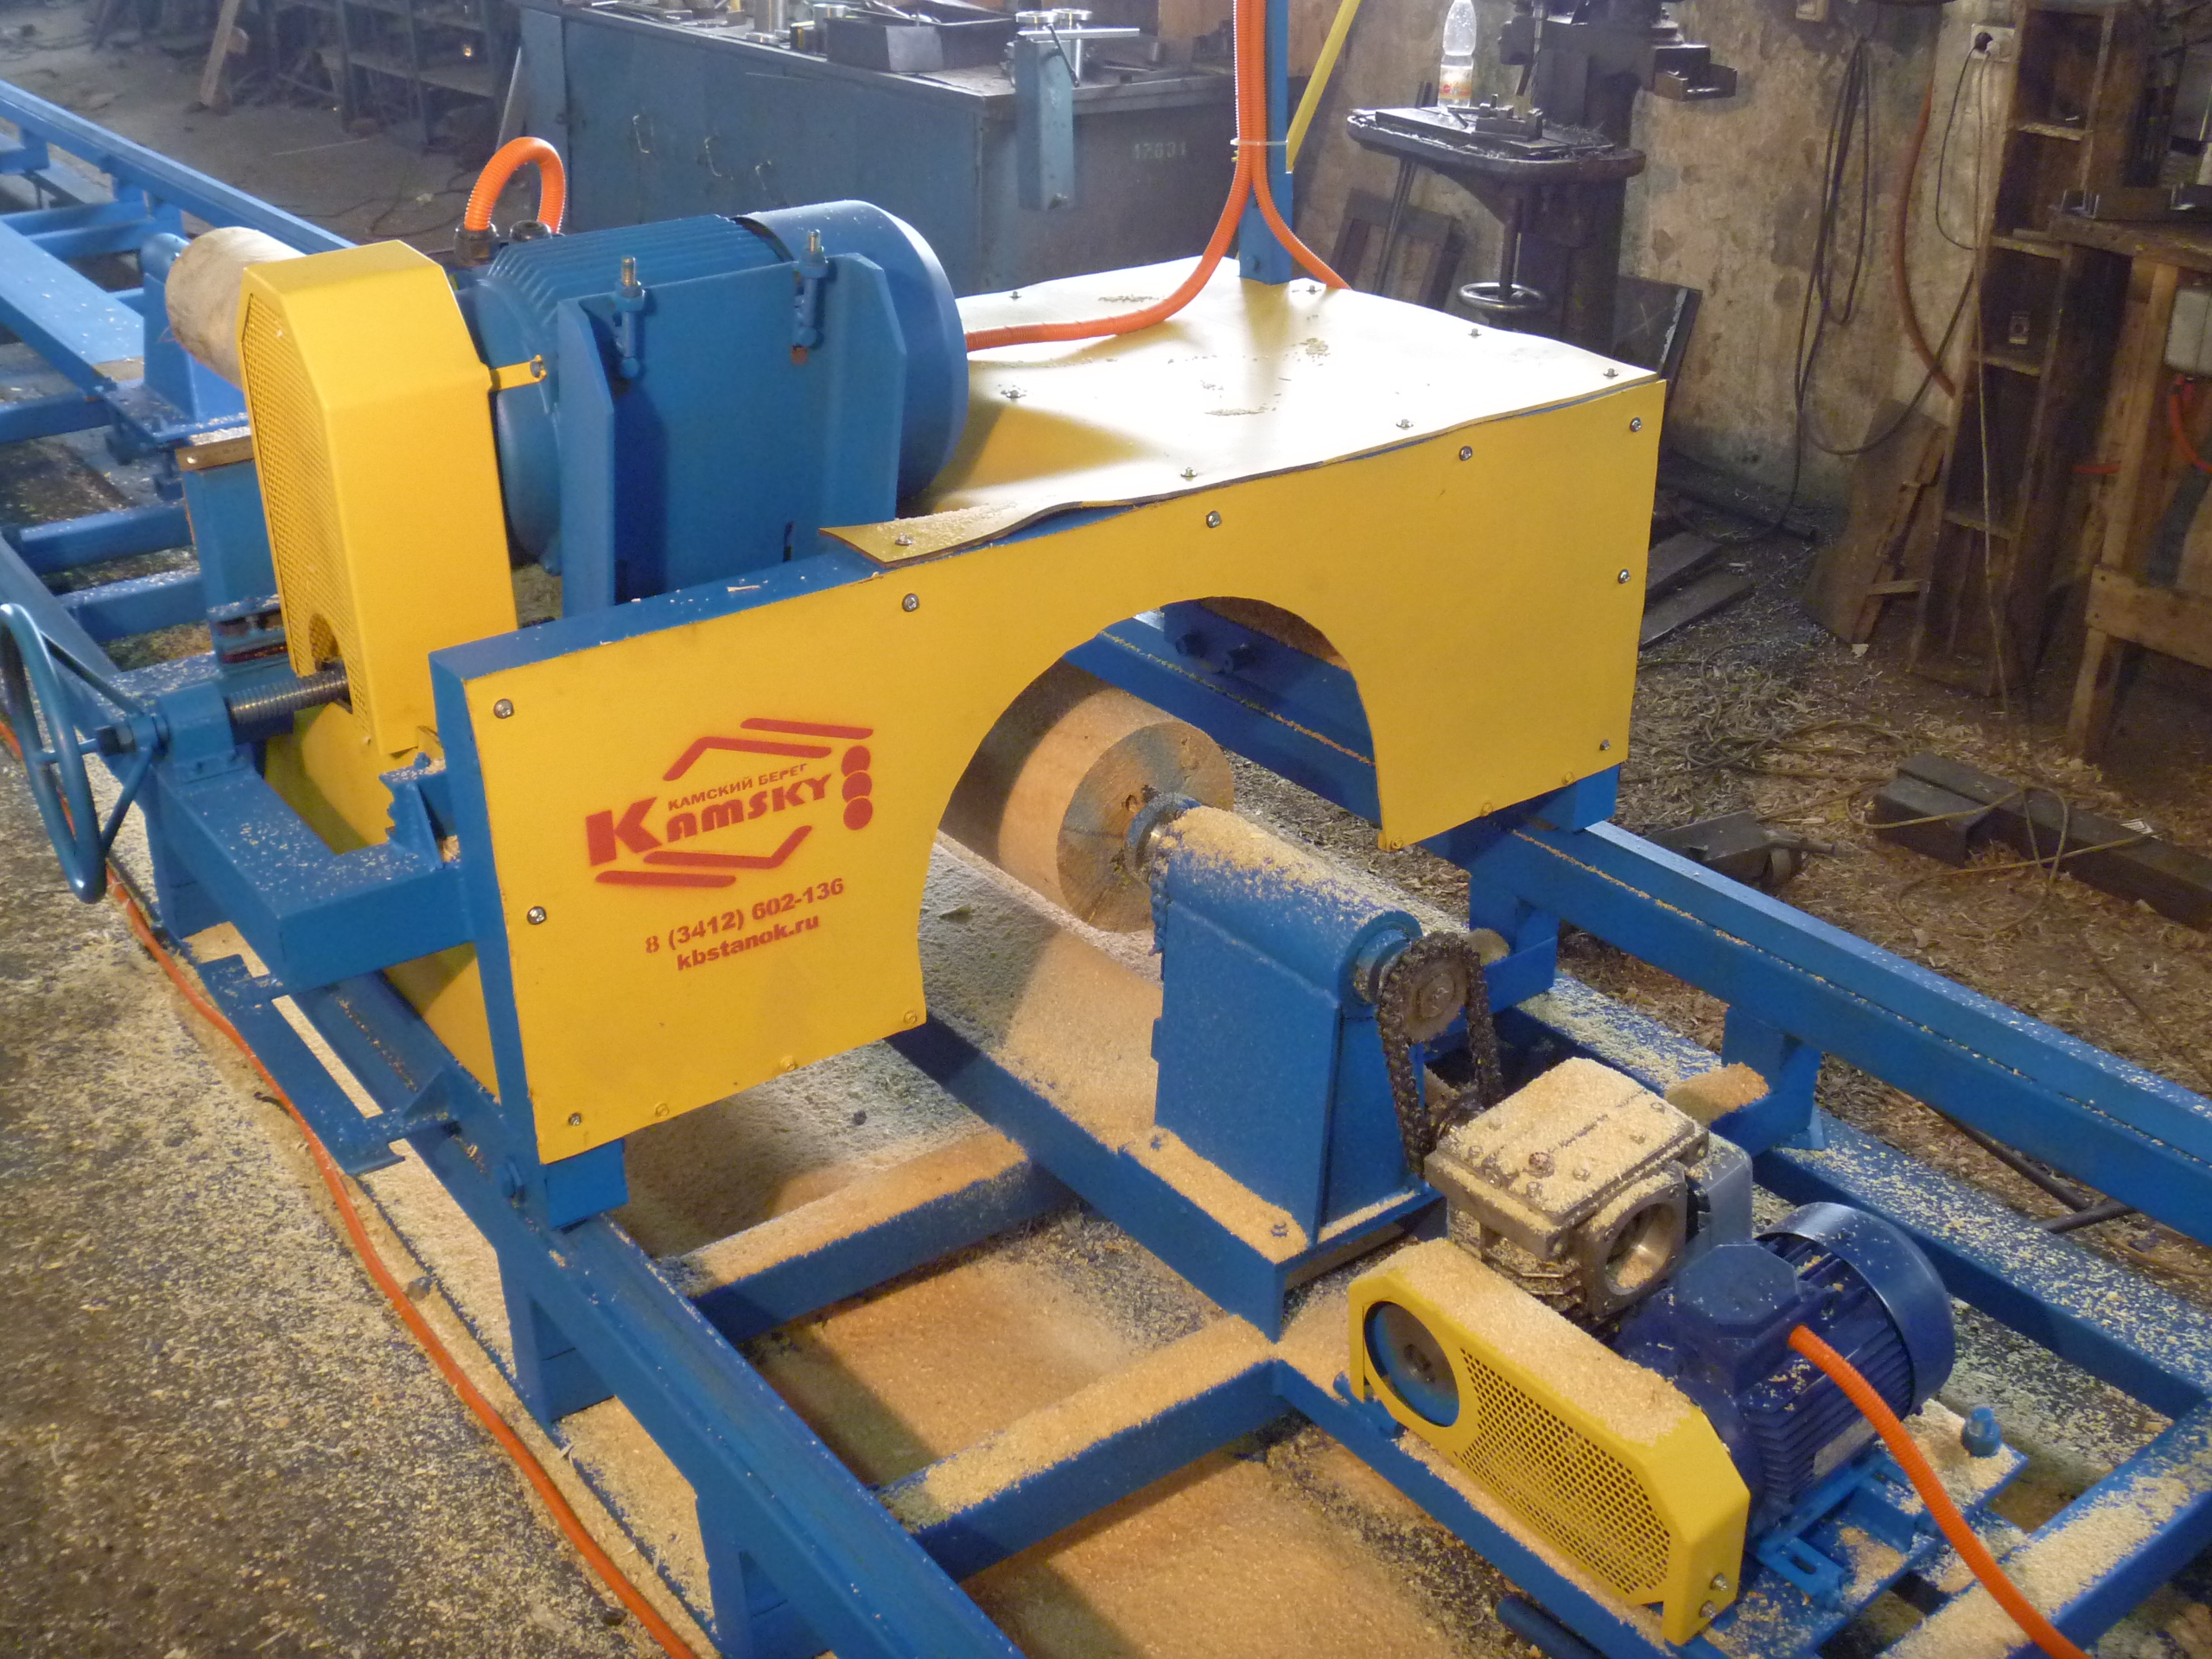
Станок позиционного типа. Бревно зажимается "в центрах" и обрабатывается черновой фрезой, установленной на подвижной каретке. Скорость подачи каретки плавно регулируется с пульта оператора. Обработка бревна производится за один проход.
Описание
Характеристики
Фотографии
Видео
Комплектация, цена
Описание
- Надежная, хорошо зарекомендовавшая себя во множестве изделий нашего предприятия конструкция рамы и направляющих оцилиндровочного станка. Отработанная технология позволяет добиться точности установки рамы в пределах 0.5 мм, что обеспечивает точность размеров оцилиндрованного бревна и идеальные условия для работы инструмента. Рама станка разборная, что упрощает транспортировку.
- Перемещение всех подвижных узлов в подвижной каретке оцилиндровочного станка осуществляется по текстолитовым вкладышам. При этом есть возможность точно регулировать усилие прижима. Такая конструкция гарантирует высокую точность и жесткость всей системы, одновременно обеспечивая многолетний ресурс работы станка.
- Во всех нагруженных узлах для перемещения элементов используются не винты (как во многих распространенных оцилиндровочных станках), а усиленные цепи сельскохозяйственного назначения. Эти цепи рассчитаны на долговременную работу в очень жестких условиях, при большой нагрузке, что очень важно в условиях деревообрабатывающего производства.
- Привод перемещения каретки станка по раме работает по принципу рейки, по которой катится шестерня. В качестве рейки используется жестко приваренная к раме станка цепь. Такая конструкция обеспечивает очень точную и плавную подачу каретки без каких-либо рывков. Усилие прижима шестеренки к рейке так же точно регулируется.
- В конструкции станков используются только качественные комплектующие: редуктора, подшипники, элементы электрических схем - отечественного и импортного производства от проверенных поставщиков.
- Заготовка помещается на рычажные подъемники, расположенные у передней и задней бабки станка.
- Центры торцов бревна устанавливаются напротив передней и задней бабки.
- Винтом задней бабки осуществляется зажим бревна.
- Фреза настраивается на необходимый съем.
- Запускается привод вращения заготовки.
- Запускается привод фрезы.
- Производится черновая обработка бревна (1 проход).
- Останавливается привод фрезы.
- Останавливается привод вращения бревна.
- Винт задней бабки ослабляется, готовое изделие складируется.
Рекомендации:
- Устанавливать бревно на станок (или разметочный стол) и снимать готовое изделие удобнее всего тельфером или кран-балкой.
- Бревно нужно всегда устанавливать комлем к передней бабке, чтобы гарантированно исключить экстремальный уровень съема материала, который может негативно влиять на узлы станка.
- Для достижения наилучшей производительности следует предусмотреть в рабочей зоне станка три площадки: площадка для складирования бревен, подготовленных для обработки; площадка для складирования готовых изделий; площадка для организации удаления стружки.
- Процент выхода древесины по объему при оцилиндровке не зависит от конструкции станка и определяется качеством исходных заготовок (кривизна, комлистость) и соотношением диаметров исходного бревна и готового изделия. В среднем, диаметр заготовки в вершине выбирается на 20 мм больше, чем диаметр готового изделия.
- Чем длиннее бревно, тем больше отходов. Например, обрабатывая бревно 8 метров, вы получите, примерно в два раза больше отходов, чем от обработки двух бревен по 4 м.
Характеристики
Технические характеристики оцилиндровочного станка "КБС-500"
Производительность оцилиндровочного станка существенно зависит от качества исходной заготовки и организации труда на участке.
Скорость обработки:
Оптимальная линейная скорость подачи каретки в процессе оцилиндровки зависит от толщины снимаемого слоя. Максимально станок может снимать 90 – 100 мм по радиусу бревна (180 – 200 мм по диаметру). При максимальной толщине рабочая скорость подачи составляет 1.0 – 1.5 м/мин.
В нормальном режиме, когда толщина снимаемого слоя не превышает 50-60 мм по радиусу бревна (100 – 120 мм по диаметру) рабочая скорость оцилиндровки составляет 2.0 – 3.0 м/мин.
В среднем, одно бревно проходит обработку за 3-5 минут, не считая времени, необходимого на установку заготовки и съем готового бревна.
Производительность:
- Оцилиндровка бревна длиной 6 м: 3-5 минут
- Установка/съем бревна: 4-5 минут
- Итого, на одно бревно: 7-10 минут
Производительность в п/м: 288-411 п/м в смену
Производительность в куб/м, (диаметр 200 мм): 6 - 12,9 куб/м в смену
Производительность в куб/м, (диаметр 240 мм): 13 - 18,6 куб/м в смену
Фотографии
Видео

Комплектация, цена
“КБС-500”. Базовая комплектация:
- Станина разборная под бревно 8,5 м;
- Передняя бабка с 3-х скоростным приводом вращения бревна;
- Задняя бабка передвижная, зажимной винт с ручным приводом;
- Встроенные механические подъемники для установки бревна "в центра";
- Каретка оцилиндровочная:
a. Подача каретки: электромеханическая с плавно регулируемой скоростью;
b. Привод горизонтального позиционирования фрезы: ручной;
c. Шпиндель черновой обработки с приводом мощностью 15 кВт; - Выполняемые операции: Черновая оцилиндровка;
- Комплект фрез и ножей:
a. Фреза черновая: 1 шт.;
b. Ножи для черновой фрезы: 1 комплект (8 шт.).

Длина обрабатываемой заготовки. При необходимости обрабатывать бревна длиной более 8,5 м, станина удлиняется под бревно 10,5 м. Если планируется обработка только бревен, не превышающих по длине 6,5 м - станину можно укоротить.

Параметры основного двигателя. Мощность основного двигателя (шпинделя Черновой обработки) в базовой комплектации является оптимальной исходя из соотношения производительность-энергопотребление-стоимость. Однако, если вы хотите иметь дополнительный запас по мощности, чтобы несколько повысить потенциальную производительность станка, можно установить более мощный основной двигатель. Если же у вас имеются определенные ограничения по пусковому току, то можно установить двигатель меньшей мощности, который позволит (с некоторым снижением производительности) работать в условиях ограниченности электрических ресурсов.
 .
Второй узел черновой обработки. Для увеличения производительности можно установить дополнительный узел черновой оцилиндровки, включающий в себя электродвигатель (мощность на выбор), шкивы, ременную передачу, шпиндель и инструмент (фреза + комплект ножей). Позволяет существенно повысить скорость оцилиндровки и увеличить максимальный съем материала в два раза (до 160мм по радиусу).
 .
Электромеханический зажим бревна. Позволяет быстро и без физических усилий зафиксировать заготовку на станке.
 .
Транспортер для удаления опилок из-под станка. Позволяет нажатием одной кнопки вынести накопившиеся опилки из-под станины станка в переднюю или заднюю часть станины туда, откуда ее удаление будет более удобным. Таким образом, существенно экономится время и повышается производительность.
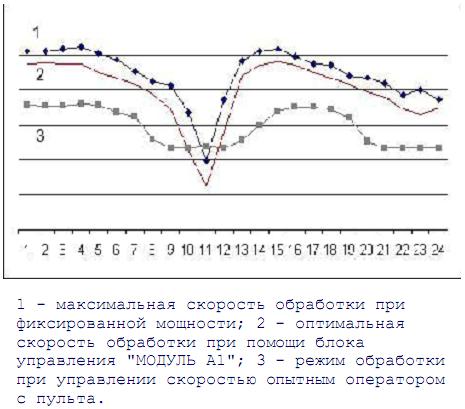
Модуль ЧПУ «А1». В режиме реального времени автоматически определяет нагрузку, действующую на инструмент и, в соответствии с полученными данными, регулирует скорость обработки.
При фиксированной мощности двигателя фрезы максимальный объем снимаемой древесины ограничен. Следовательно, чем больше толщина снимаемого слоя, тем меньше должна быть скорость обработки. Оцилиндровочные станки, оборудованные приводом подачи оцилиндровочной каретки с возможностью плавной регулировки скорости, позволяют оператору управлять скоростью обработки в зависимости от того, какой толщины слой древесины необходимо в данный момент снимать.
Но оператор объективно не может абсолютно точно выдерживать оптимальную скорость обработки. В какие-то моменты времени скорость будет выше, а в какие-то ниже максимально допустимой скорости.
При скорости ниже оптимальной станок работает ниже своих возможностей, не делает тот объем работы, который мог бы делать. При скорости выше максимальной, возникает перегрузка, которая переводит станок в “экстремальный” режим, что отрицательно сказывается на ресурсе основных составляющих (двигатели, шпинделя, элементы привода подачи и электрических схем).
Блок системы управления «МОДУЛЬ А1» позволяет отслеживать текущую нагрузку на двигатель черновой фрезы и в зависимости от нее автоматически изменять скорость подачи оцилиндровочной каретки.
Использование данного блока является самым малозатратным способом повысить производительность станка без увеличения энергопотребления.
Кроме того, использование данного блока исключает возможность возникновения экстремальных перегрузок, что увеличивает ресурс станка и уменьшает вероятность нештатных ситуаций.
Блок управления «МОДУЛЬ А1» является отключаемым, т.е. оператор может в любой момент отключить систему автоматической обратной связи и продолжить обработку в ручном режиме.
Данная система так же может быть установлена на любые станки, в которых управление скоростью обработки осуществляется с помощью частотных преобразователей, в том числе на станки ранее выпущенные нашим предприятием.

Разметочный стол с системой подачи бревна. Данная опция позволяет кардинально повысить производительность станка. Пока идет оцилиндровка следующее бревно на разметочном столе по специальным лазерным меткам позиционируется нужным образом относительно "центров" станка. После того, как предыдущее уже обработанное бревно снимается, следующее остается только подать в станок и зажать в его "центрах". Это можно делать буквально с закрытыми глазами, никуда целиться, искать центры в торцах бревна, выравнивать его уже не нужно. Таким образом, одна из самых трудоемких операций - установка бревна занимает (вместо обычных 6-7 минут) не более 2 минут! Станок практически не простаивает.
Разметочный стол и система подачи могут быть дополнены системой съема бревна - дополнительной кареткой, которая вывозит готовое оцилиндрованное бревно из станка. Это позволит еще в большей степени облегчить и ускорить процесс установки/съема бревен.
Описание
Характеристики
Фотографии
Видео
Комплектация, цена
Описание
Станок позиционного типа. Бревно зажимается "в центрах" и обрабатывается черновой фрезой, установленной на подвижной каретке. Скорость подачи каретки плавно регулируется с пульта оператора. Обработка бревна производится за один проход.
- Надежная, хорошо зарекомендовавшая себя во множестве изделий нашего предприятия конструкция рамы и направляющих оцилиндровочного станка. Отработанная технология позволяет добиться точности установки рамы в пределах 0.5 мм, что обеспечивает точность размеров оцилиндрованного бревна и идеальные условия для работы инструмента. Рама станка разборная, что упрощает транспортировку.
- Перемещение всех подвижных узлов в подвижной каретке оцилиндровочного станка осуществляется по текстолитовым вкладышам. При этом есть возможность точно регулировать усилие прижима. Такая конструкция гарантирует высокую точность и жесткость всей системы, одновременно обеспечивая многолетний ресурс работы станка.
- Во всех нагруженных узлах для перемещения элементов используются не винты (как во многих распространенных оцилиндровочных станках), а усиленные цепи сельскохозяйственного назначения. Эти цепи рассчитаны на долговременную работу в очень жестких условиях, при большой нагрузке, что очень важно в условиях деревообрабатывающего производства.
- Привод перемещения каретки станка по раме работает по принципу рейки, по которой катится шестерня. В качестве рейки используется жестко приваренная к раме станка цепь. Такая конструкция обеспечивает очень точную и плавную подачу каретки без каких-либо рывков. Усилие прижима шестеренки к рейке так же точно регулируется.
- В конструкции станков используются только качественные комплектующие: редуктора, подшипники, элементы электрических схем - отечественного и импортного производства от проверенных поставщиков.
- Заготовка помещается на рычажные подъемники, расположенные у передней и задней бабки станка.
- Центры торцов бревна устанавливаются напротив передней и задней бабки.
- Винтом задней бабки осуществляется зажим бревна.
- Фреза настраивается на необходимый съем.
- Запускается привод вращения заготовки.
- Запускается привод фрезы.
- Производится черновая обработка бревна (1 проход).
- Останавливается привод фрезы.
- Останавливается привод вращения бревна.
- Винт задней бабки ослабляется, готовое изделие складируется.
Рекомендации:
- Устанавливать бревно на станок (или разметочный стол) и снимать готовое изделие удобнее всего тельфером или кран-балкой.
- Бревно нужно всегда устанавливать комлем к передней бабке, чтобы гарантированно исключить экстремальный уровень съема материала, который может негативно влиять на узлы станка.
- Для достижения наилучшей производительности следует предусмотреть в рабочей зоне станка три площадки: площадка для складирования бревен, подготовленных для обработки; площадка для складирования готовых изделий; площадка для организации удаления стружки.
- Процент выхода древесины по объему при оцилиндровке не зависит от конструкции станка и определяется качеством исходных заготовок (кривизна, комлистость) и соотношением диаметров исходного бревна и готового изделия. В среднем, диаметр заготовки в вершине выбирается на 20 мм больше, чем диаметр готового изделия.
- Чем длиннее бревно, тем больше отходов. Например, обрабатывая бревно 8 метров, вы получите, примерно в два раза больше отходов, чем от обработки двух бревен по 4 м.
Характеристики
Технические характеристики оцилиндровочного станка "КБС-500"
Производительность оцилиндровочного станка существенно зависит от качества исходной заготовки и организации труда на участке.
Скорость обработки:
Оптимальная линейная скорость подачи каретки в процессе оцилиндровки зависит от толщины снимаемого слоя. Максимально станок может снимать 90 – 100 мм по радиусу бревна (180 – 200 мм по диаметру). При максимальной толщине рабочая скорость подачи составляет 1.0 – 1.5 м/мин.
В нормальном режиме, когда толщина снимаемого слоя не превышает 50-60 мм по радиусу бревна (100 – 120 мм по диаметру) рабочая скорость оцилиндровки составляет 2.0 – 3.0 м/мин.
В среднем, одно бревно проходит обработку за 3-5 минут, не считая времени, необходимого на установку заготовки и съем готового бревна.
Производительность:
- Оцилиндровка бревна длиной 6 м: 3-5 минут
- Установка/съем бревна: 4-5 минут
- Итого, на одно бревно: 7-10 минут
Производительность в п/м: 288-411 п/м в смену
Производительность в куб/м, (диаметр 200 мм): 6 - 12,9 куб/м в смену
Производительность в куб/м, (диаметр 240 мм): 13 - 18,6 куб/м в смену
Фотографии
Видео
Комплектация, цена
“КБС-500”. Базовая комплектация:
- Станина разборная под бревно 8,5 м;
- Передняя бабка с 3-х скоростным приводом вращения бревна;
- Задняя бабка передвижная, зажимной винт с ручным приводом;
- Встроенные механические подъемники для установки бревна "в центра";
- Каретка оцилиндровочная:
a. Подача каретки: электромеханическая с плавно регулируемой скоростью;
b. Привод горизонтального позиционирования фрезы: ручной;
c. Шпиндель черновой обработки с приводом мощностью 15 кВт; - Выполняемые операции: Черновая оцилиндровка;
- Комплект фрез и ножей:
a. Фреза черновая: 1 шт.;
b. Ножи для черновой фрезы: 1 комплект (8 шт.).
Длина обрабатываемой заготовки. При необходимости обрабатывать бревна длиной более 8,5 м, станина удлиняется под бревно 10,5 м. Если планируется обработка только бревен, не превышающих по длине 6,5 м - станину можно укоротить.
Параметры основного двигателя. Мощность основного двигателя (шпинделя Черновой обработки) в базовой комплектации является оптимальной исходя из соотношения производительность-энергопотребление-стоимость. Однако, если вы хотите иметь дополнительный запас по мощности, чтобы несколько повысить потенциальную производительность станка, можно установить более мощный основной двигатель. Если же у вас имеются определенные ограничения по пусковому току, то можно установить двигатель меньшей мощности, который позволит (с некоторым снижением производительности) работать в условиях ограниченности электрических ресурсов.
.Второй узел черновой обработки. Для увеличения производительности можно установить дополнительный узел черновой оцилиндровки, включающий в себя электродвигатель (мощность на выбор), шкивы, ременную передачу, шпиндель и инструмент (фреза + комплект ножей). Позволяет существенно повысить скорость оцилиндровки и увеличить максимальный съем материала в два раза (до 160мм по радиусу).
.Электромеханический зажим бревна. Позволяет быстро и без физических усилий зафиксировать заготовку на станке.
.Транспортер для удаления опилок из-под станка. Позволяет нажатием одной кнопки вынести накопившиеся опилки из-под станины станка в переднюю или заднюю часть станины туда, откуда ее удаление будет более удобным. Таким образом, существенно экономится время и повышается производительность.
Модуль ЧПУ «А1». В режиме реального времени автоматически определяет нагрузку, действующую на инструмент и, в соответствии с полученными данными, регулирует скорость обработки.
При фиксированной мощности двигателя фрезы максимальный объем снимаемой древесины ограничен. Следовательно, чем больше толщина снимаемого слоя, тем меньше должна быть скорость обработки. Оцилиндровочные станки, оборудованные приводом подачи оцилиндровочной каретки с возможностью плавной регулировки скорости, позволяют оператору управлять скоростью обработки в зависимости от того, какой толщины слой древесины необходимо в данный момент снимать.
Но оператор объективно не может абсолютно точно выдерживать оптимальную скорость обработки. В какие-то моменты времени скорость будет выше, а в какие-то ниже максимально допустимой скорости.
При скорости ниже оптимальной станок работает ниже своих возможностей, не делает тот объем работы, который мог бы делать. При скорости выше максимальной, возникает перегрузка, которая переводит станок в “экстремальный” режим, что отрицательно сказывается на ресурсе основных составляющих (двигатели, шпинделя, элементы привода подачи и электрических схем).
Блок системы управления «МОДУЛЬ А1» позволяет отслеживать текущую нагрузку на двигатель черновой фрезы и в зависимости от нее автоматически изменять скорость подачи оцилиндровочной каретки.
Использование данного блока является самым малозатратным способом повысить производительность станка без увеличения энергопотребления.
Кроме того, использование данного блока исключает возможность возникновения экстремальных перегрузок, что увеличивает ресурс станка и уменьшает вероятность нештатных ситуаций.
Блок управления «МОДУЛЬ А1» является отключаемым, т.е. оператор может в любой момент отключить систему автоматической обратной связи и продолжить обработку в ручном режиме.
Данная система так же может быть установлена на любые станки, в которых управление скоростью обработки осуществляется с помощью частотных преобразователей, в том числе на станки ранее выпущенные нашим предприятием.
Разметочный стол с системой подачи бревна. Данная опция позволяет кардинально повысить производительность станка. Пока идет оцилиндровка следующее бревно на разметочном столе по специальным лазерным меткам позиционируется нужным образом относительно "центров" станка. После того, как предыдущее уже обработанное бревно снимается, следующее остается только подать в станок и зажать в его "центрах". Это можно делать буквально с закрытыми глазами, никуда целиться, искать центры в торцах бревна, выравнивать его уже не нужно. Таким образом, одна из самых трудоемких операций - установка бревна занимает (вместо обычных 6-7 минут) не более 2 минут! Станок практически не простаивает.
Разметочный стол и система подачи могут быть дополнены системой съема бревна - дополнительной кареткой, которая вывозит готовое оцилиндрованное бревно из станка. Это позволит еще в большей степени облегчить и ускорить процесс установки/съема бревен.