Мы взяли за основу позиционный принцип обработки, так как он обладает рядом существенных преимуществ, по сравнению с другими подходами, использующимися при конструировании станков для оцилиндровки бревен.
Мы так же широко использовали принцип разделения операций на различные инструменты, так как лучше всего технологическая операция будет выполнена именно специализированным для этой операции инструментом.
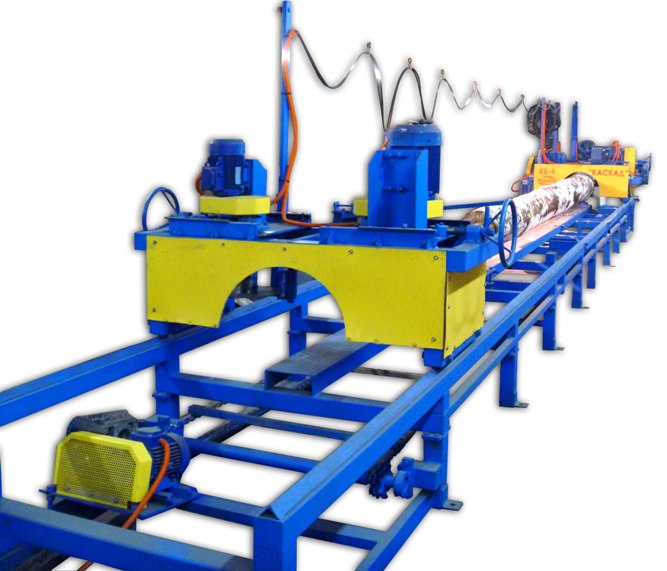
Компоновочная схема станков "Каскад" построена таким образом, что в процессе работы нет необходимости передвигать и перенастраивать рабочий инструмент. Инструмент ставится "в размер" один раз, и больше перенастроек не требуется.
Станки "Каскад" делаются по модульной схеме. Это означает, что используя одни и те же элементы, мы можем производить станки, по разному укомплектованные для решения различных задач (оцилиндровка тонкомера, черновая оцилиндровка, обдирка, изготовление конуса, изготовление декоративных изделий, обработка бревен большого диаметра и т. д).
- Оцилиндровка бревен;
- Выборка монтажного полукруглого паза;
- Изготовление профилированного бревна (при комплектации инструментом);
- Плоская поверхность;
- Компенсационный пропил;
- Выборка монтажной чаши (опция)
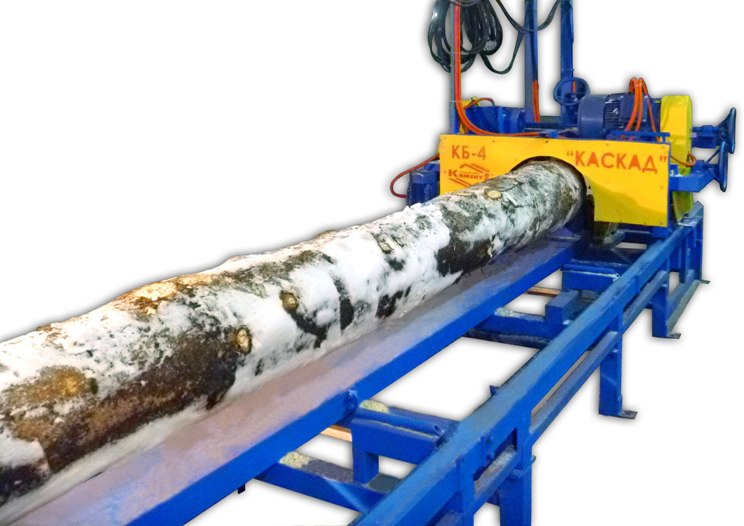
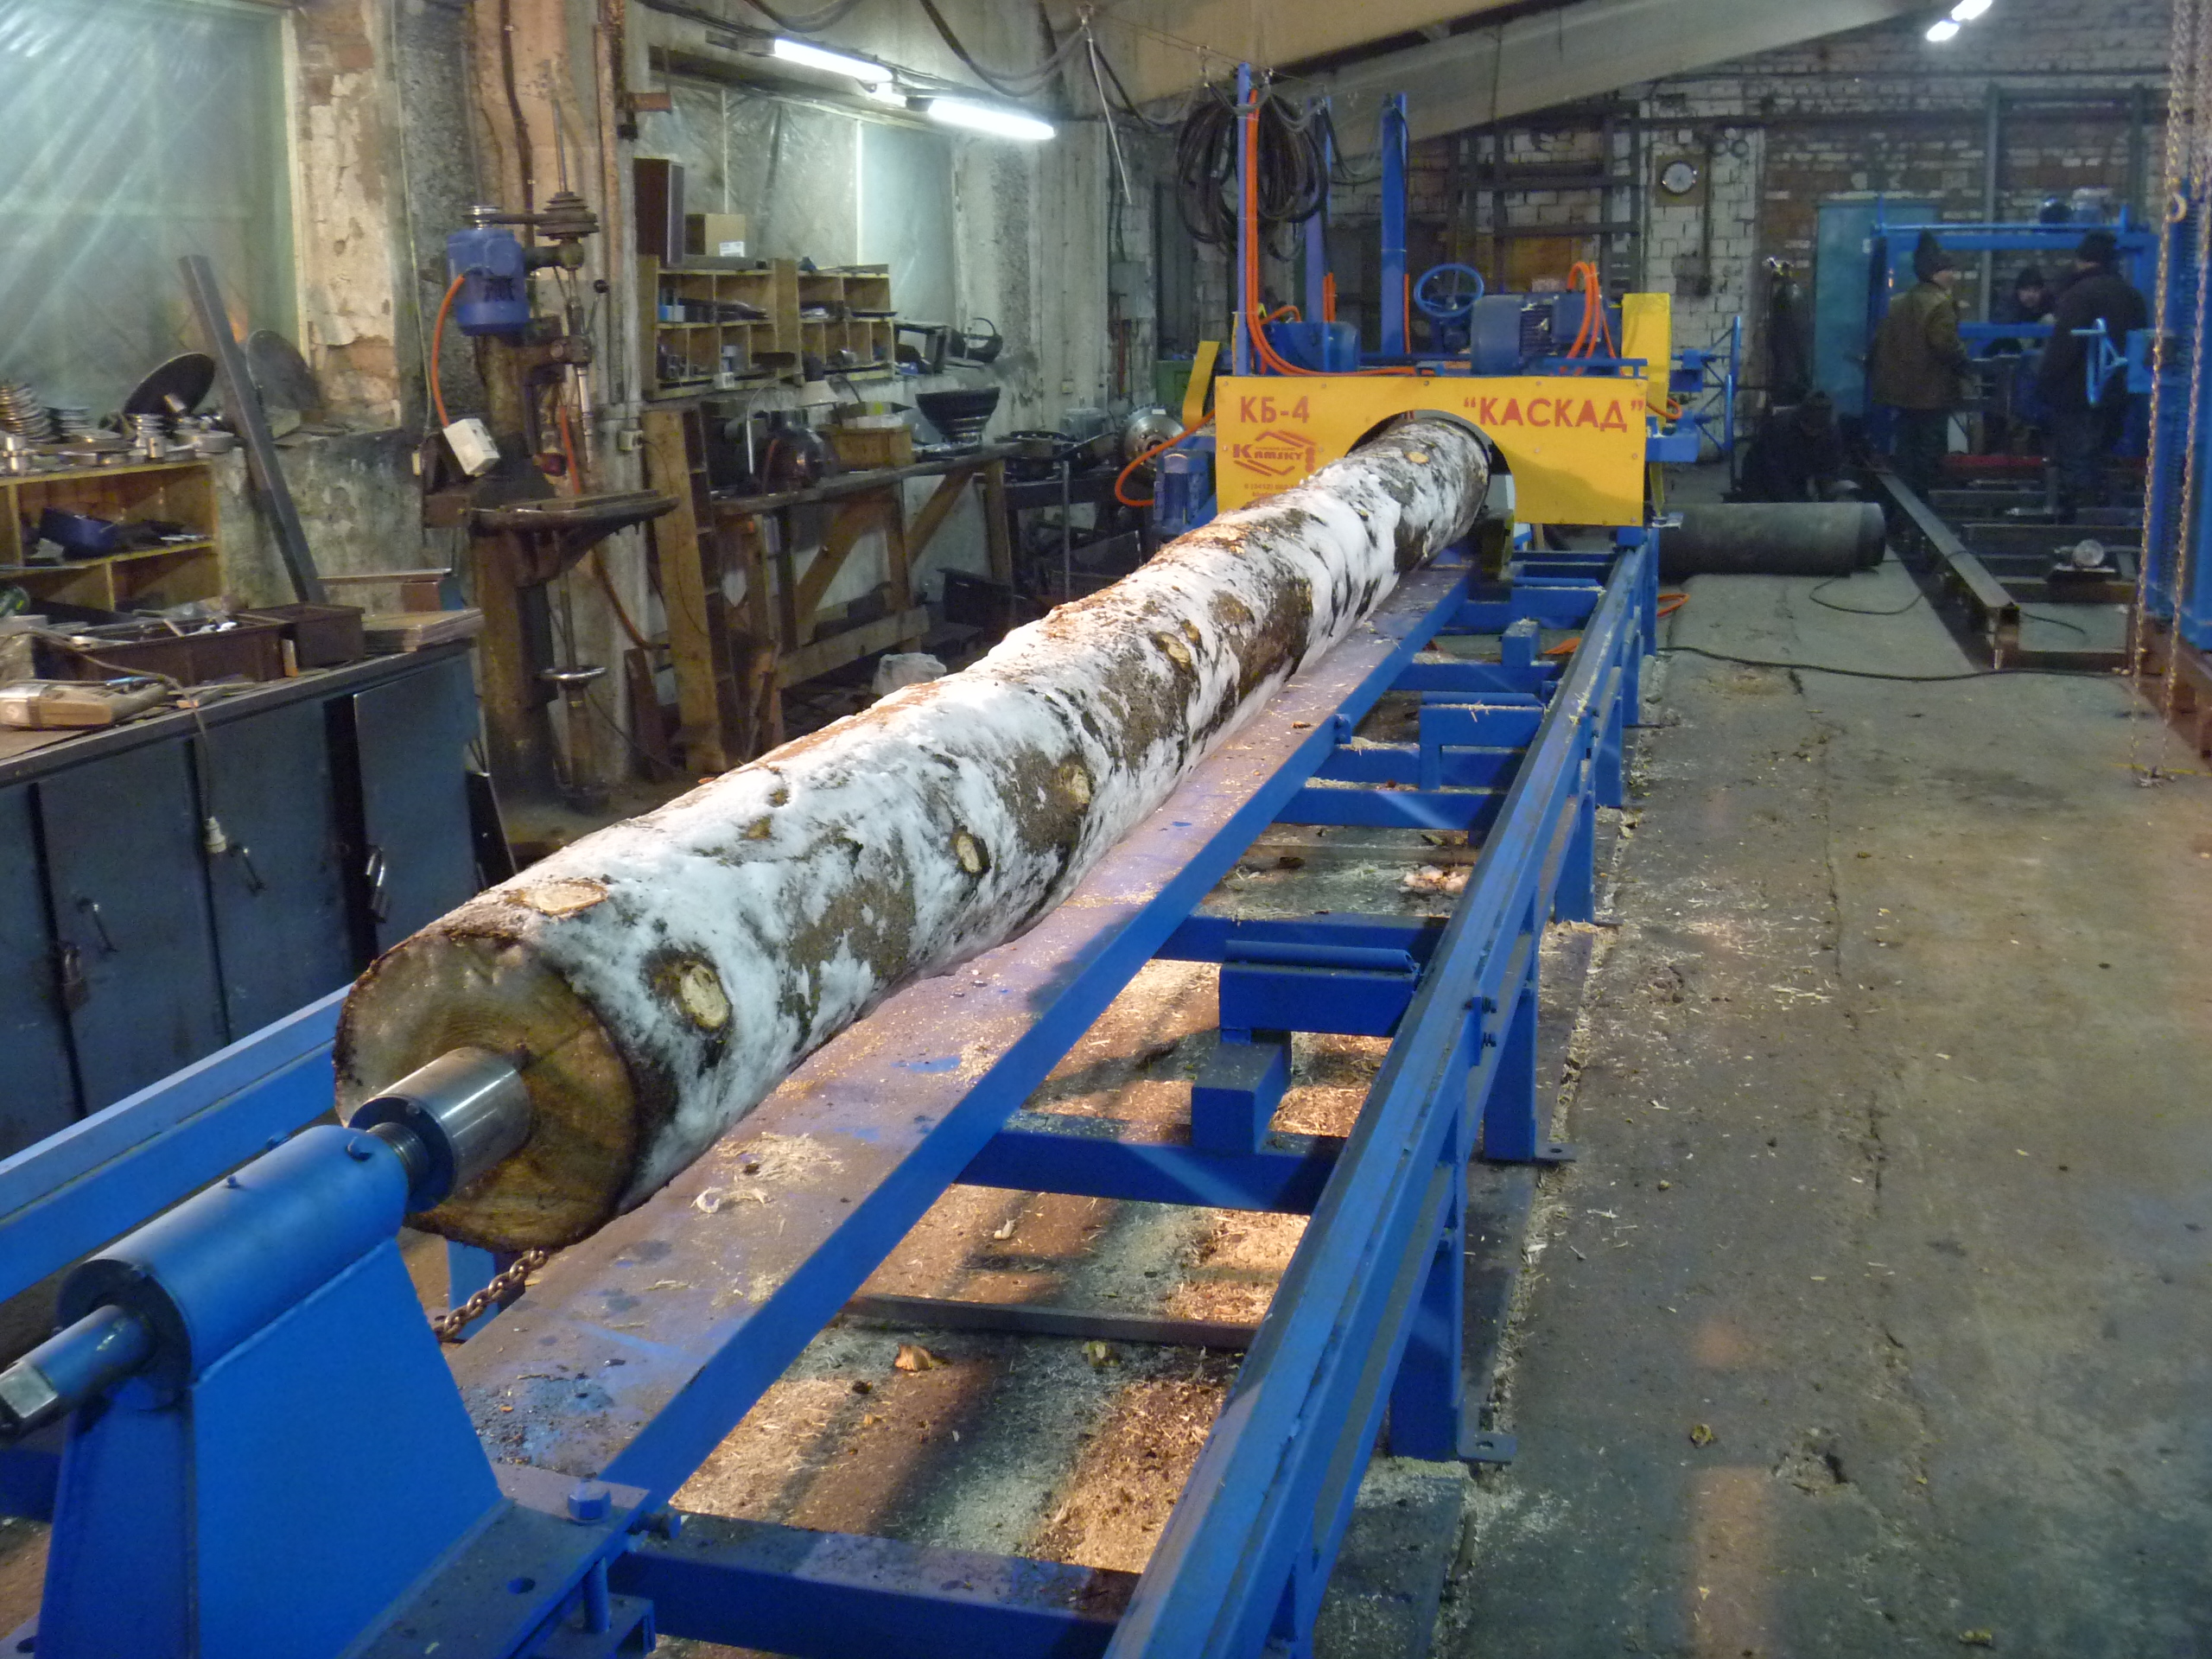
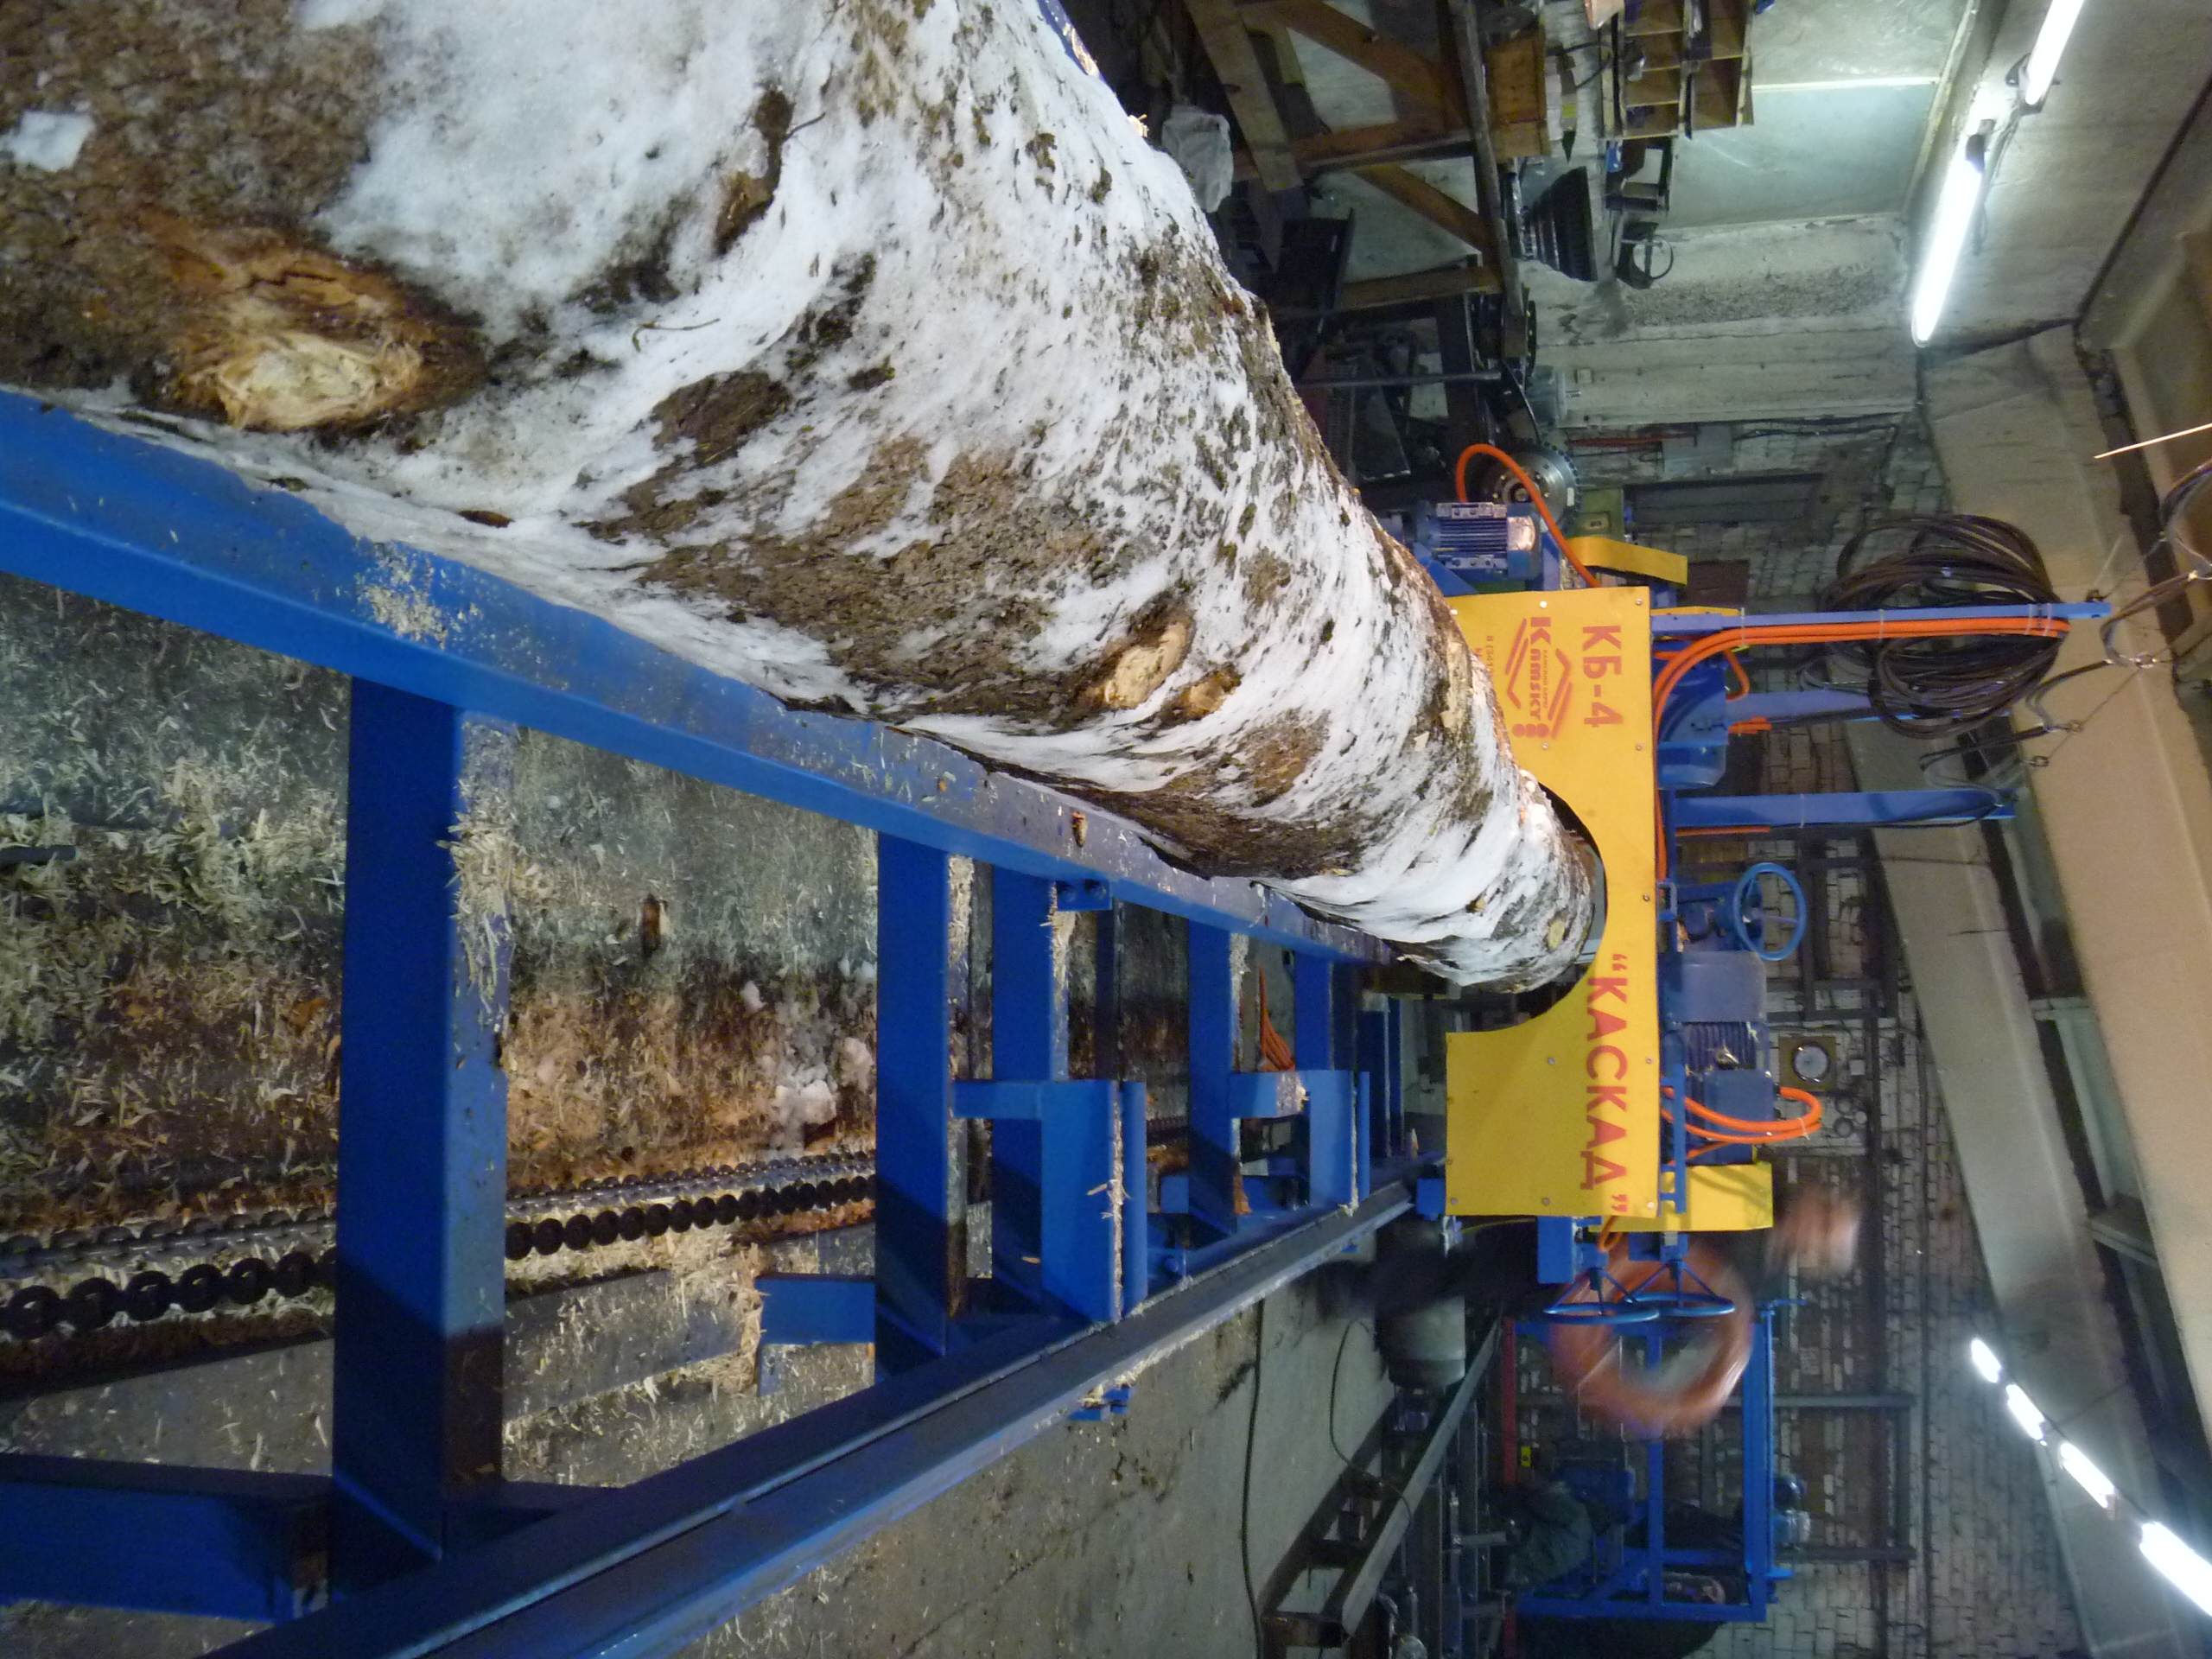
КБ-4 "КАСКАД" Многошпиндельный оцилиндровочный станок.




- Оцилиндровка бревна за один проход.
- Выборка продольного паза обратным ходом каретки.
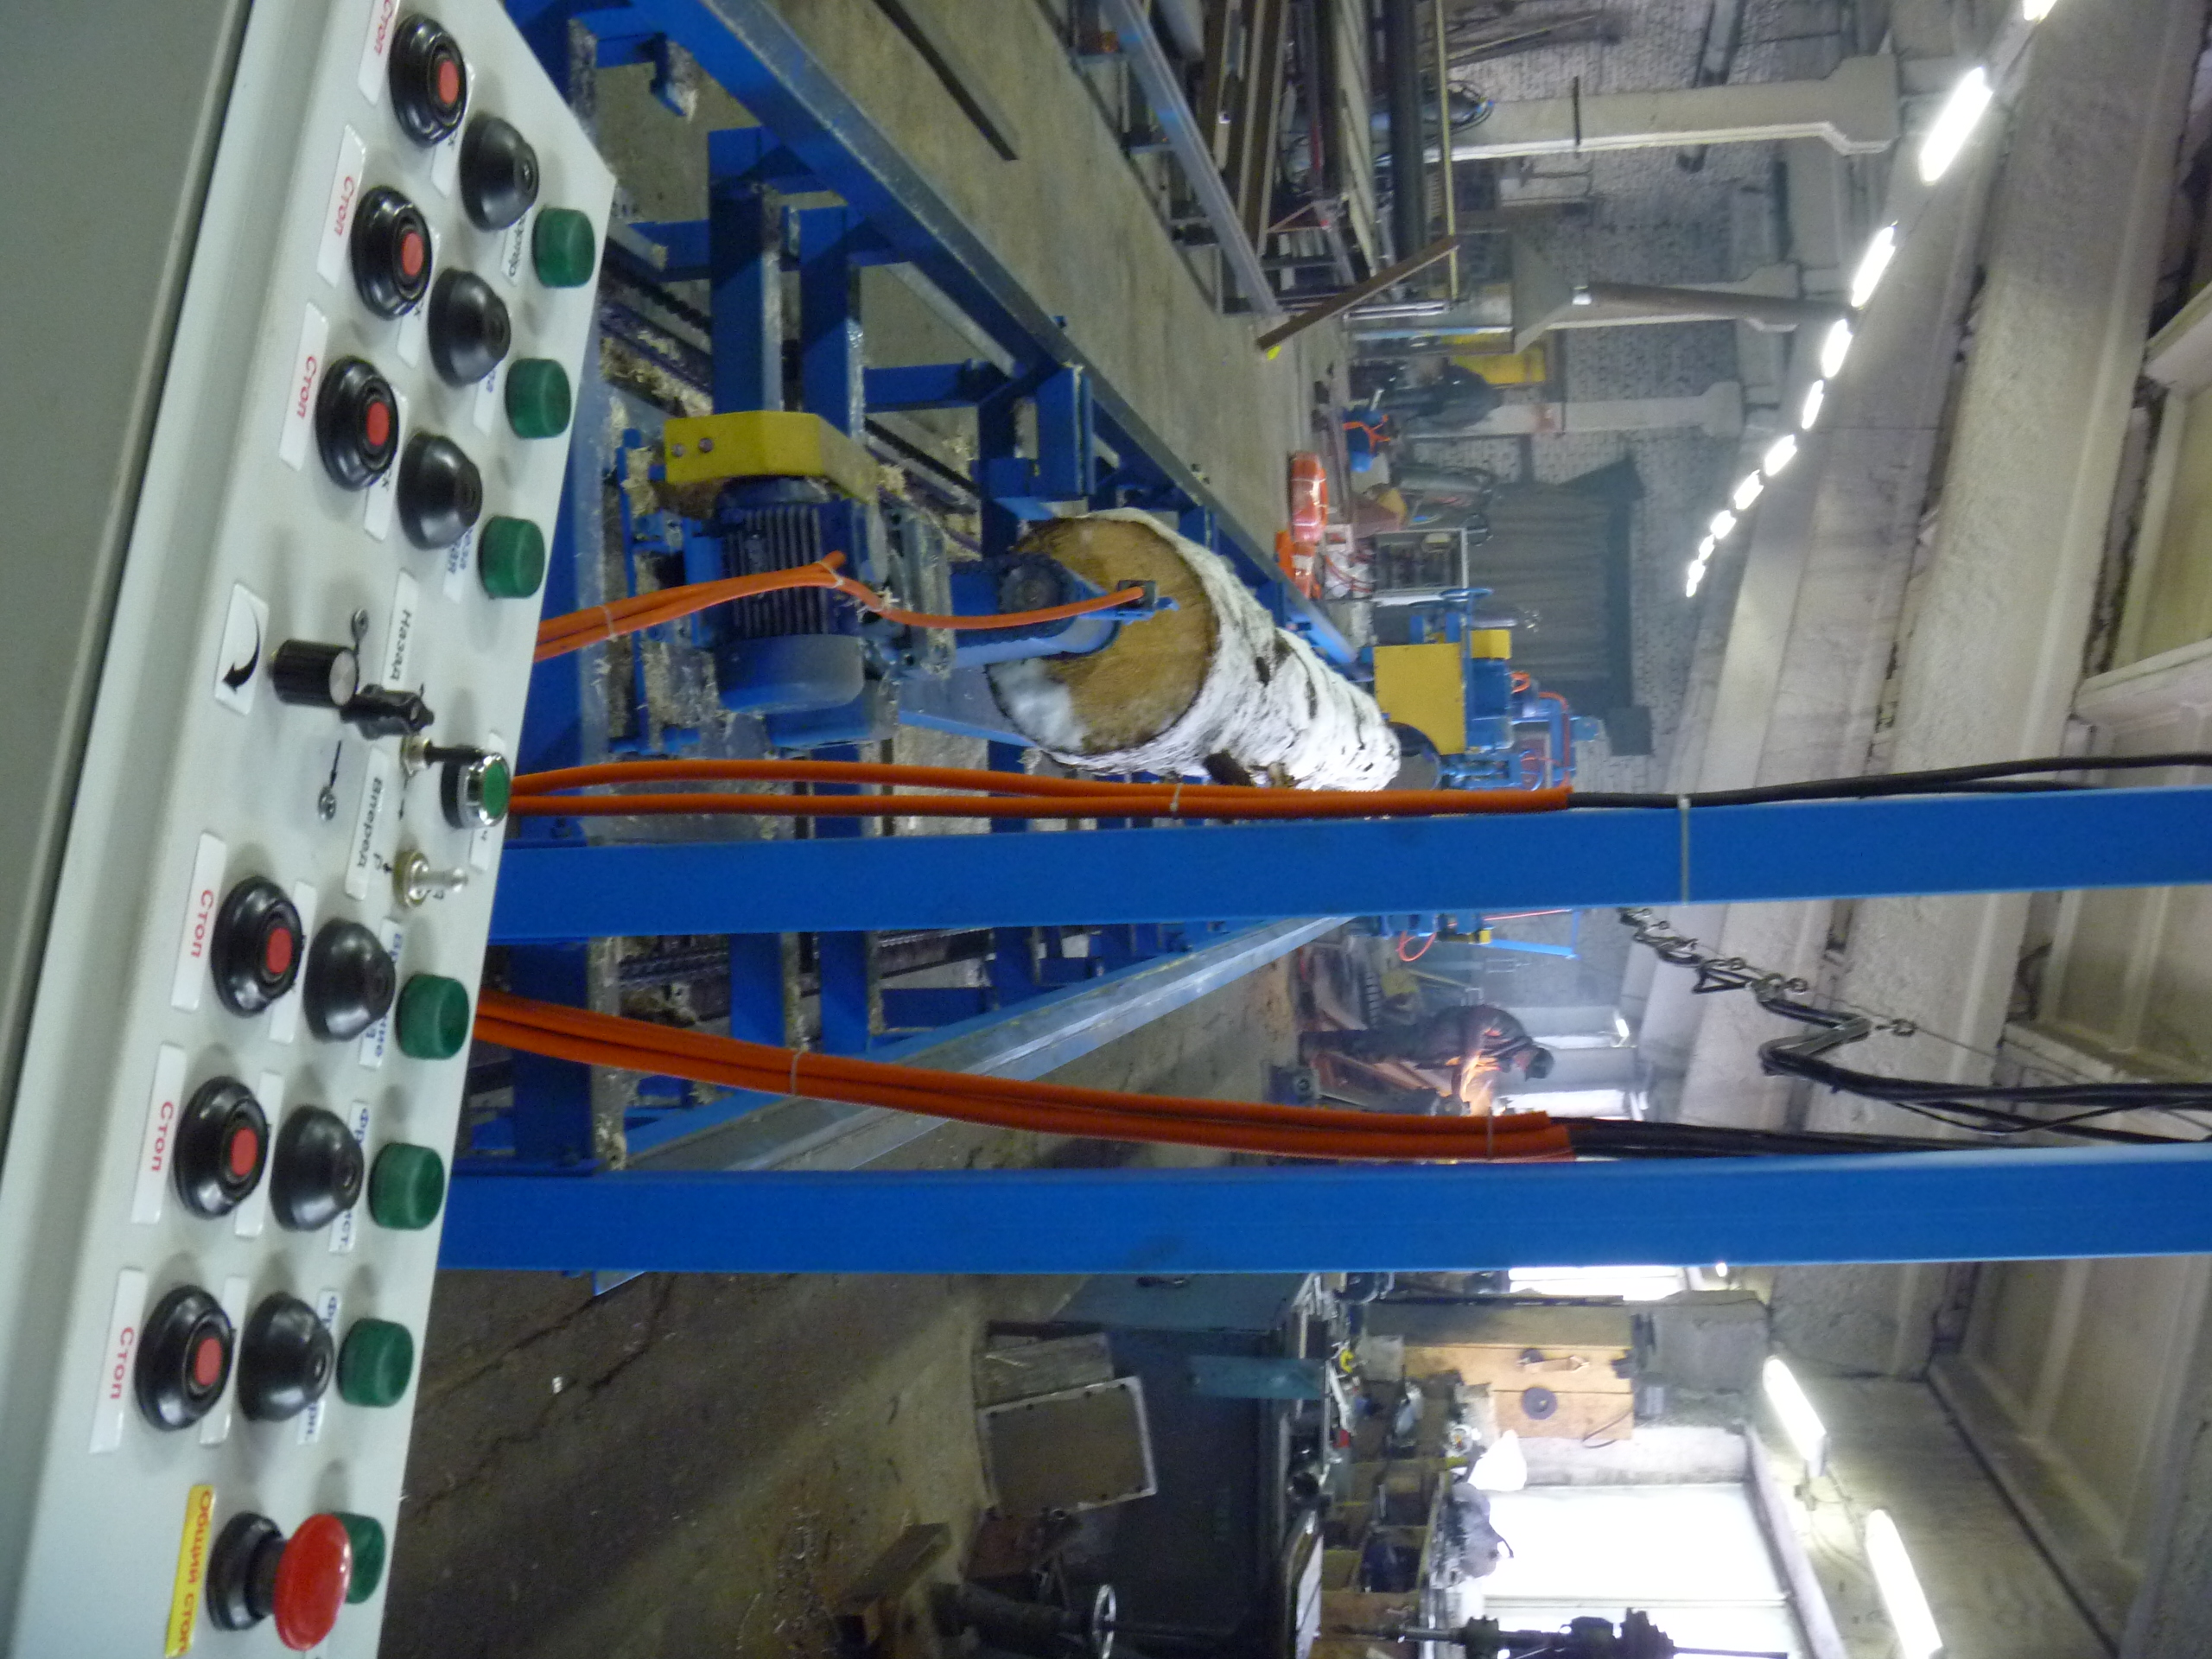
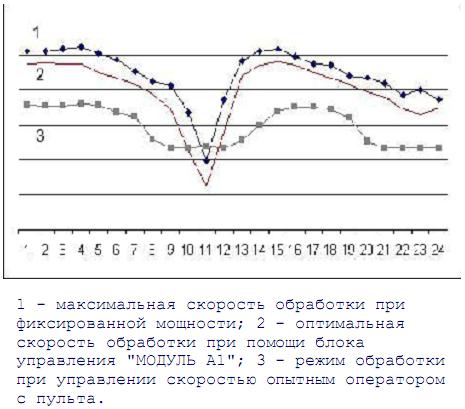
- Плавная регулировка скорости подачи каретки с возможностью установки системы автоматического задания скорости обработки (ЧПУ А1 Обратная связь).
- Возможность изготовления бруса со сложными профильными пазами (при соответствующей комплектации инструментом);
- Точность изготовления оцилиндрованного бревна - 1 мм.
- Большой ресурс инструмента. Фрезы черновой обработки со сменными ножами. Ножи для всех фрез изготавливаются из высококачественной инструментальной быстрорежущей стали Р6М5.
- Возможность комплектации системой автоматического зажима бревна "в центра", транспортером для удаления опилок, системой подачи бревен с эстакады на станок.
- Разборная станина. Небольшие транспортные габариты и масса станка.
- Доступные и недорогие комплектующие.
- Хорошая проработанность и простота конструкции делают станки "Каскад" удобными в эксплуатации, не требующими дорогостоящего обслуживания.
Особенностью станков серии "Каскад" является использование отдельного инструмента для каждой операции, который в процессе работы в рамках номенклатуры одного размера не нужно передвигать и настраивать.

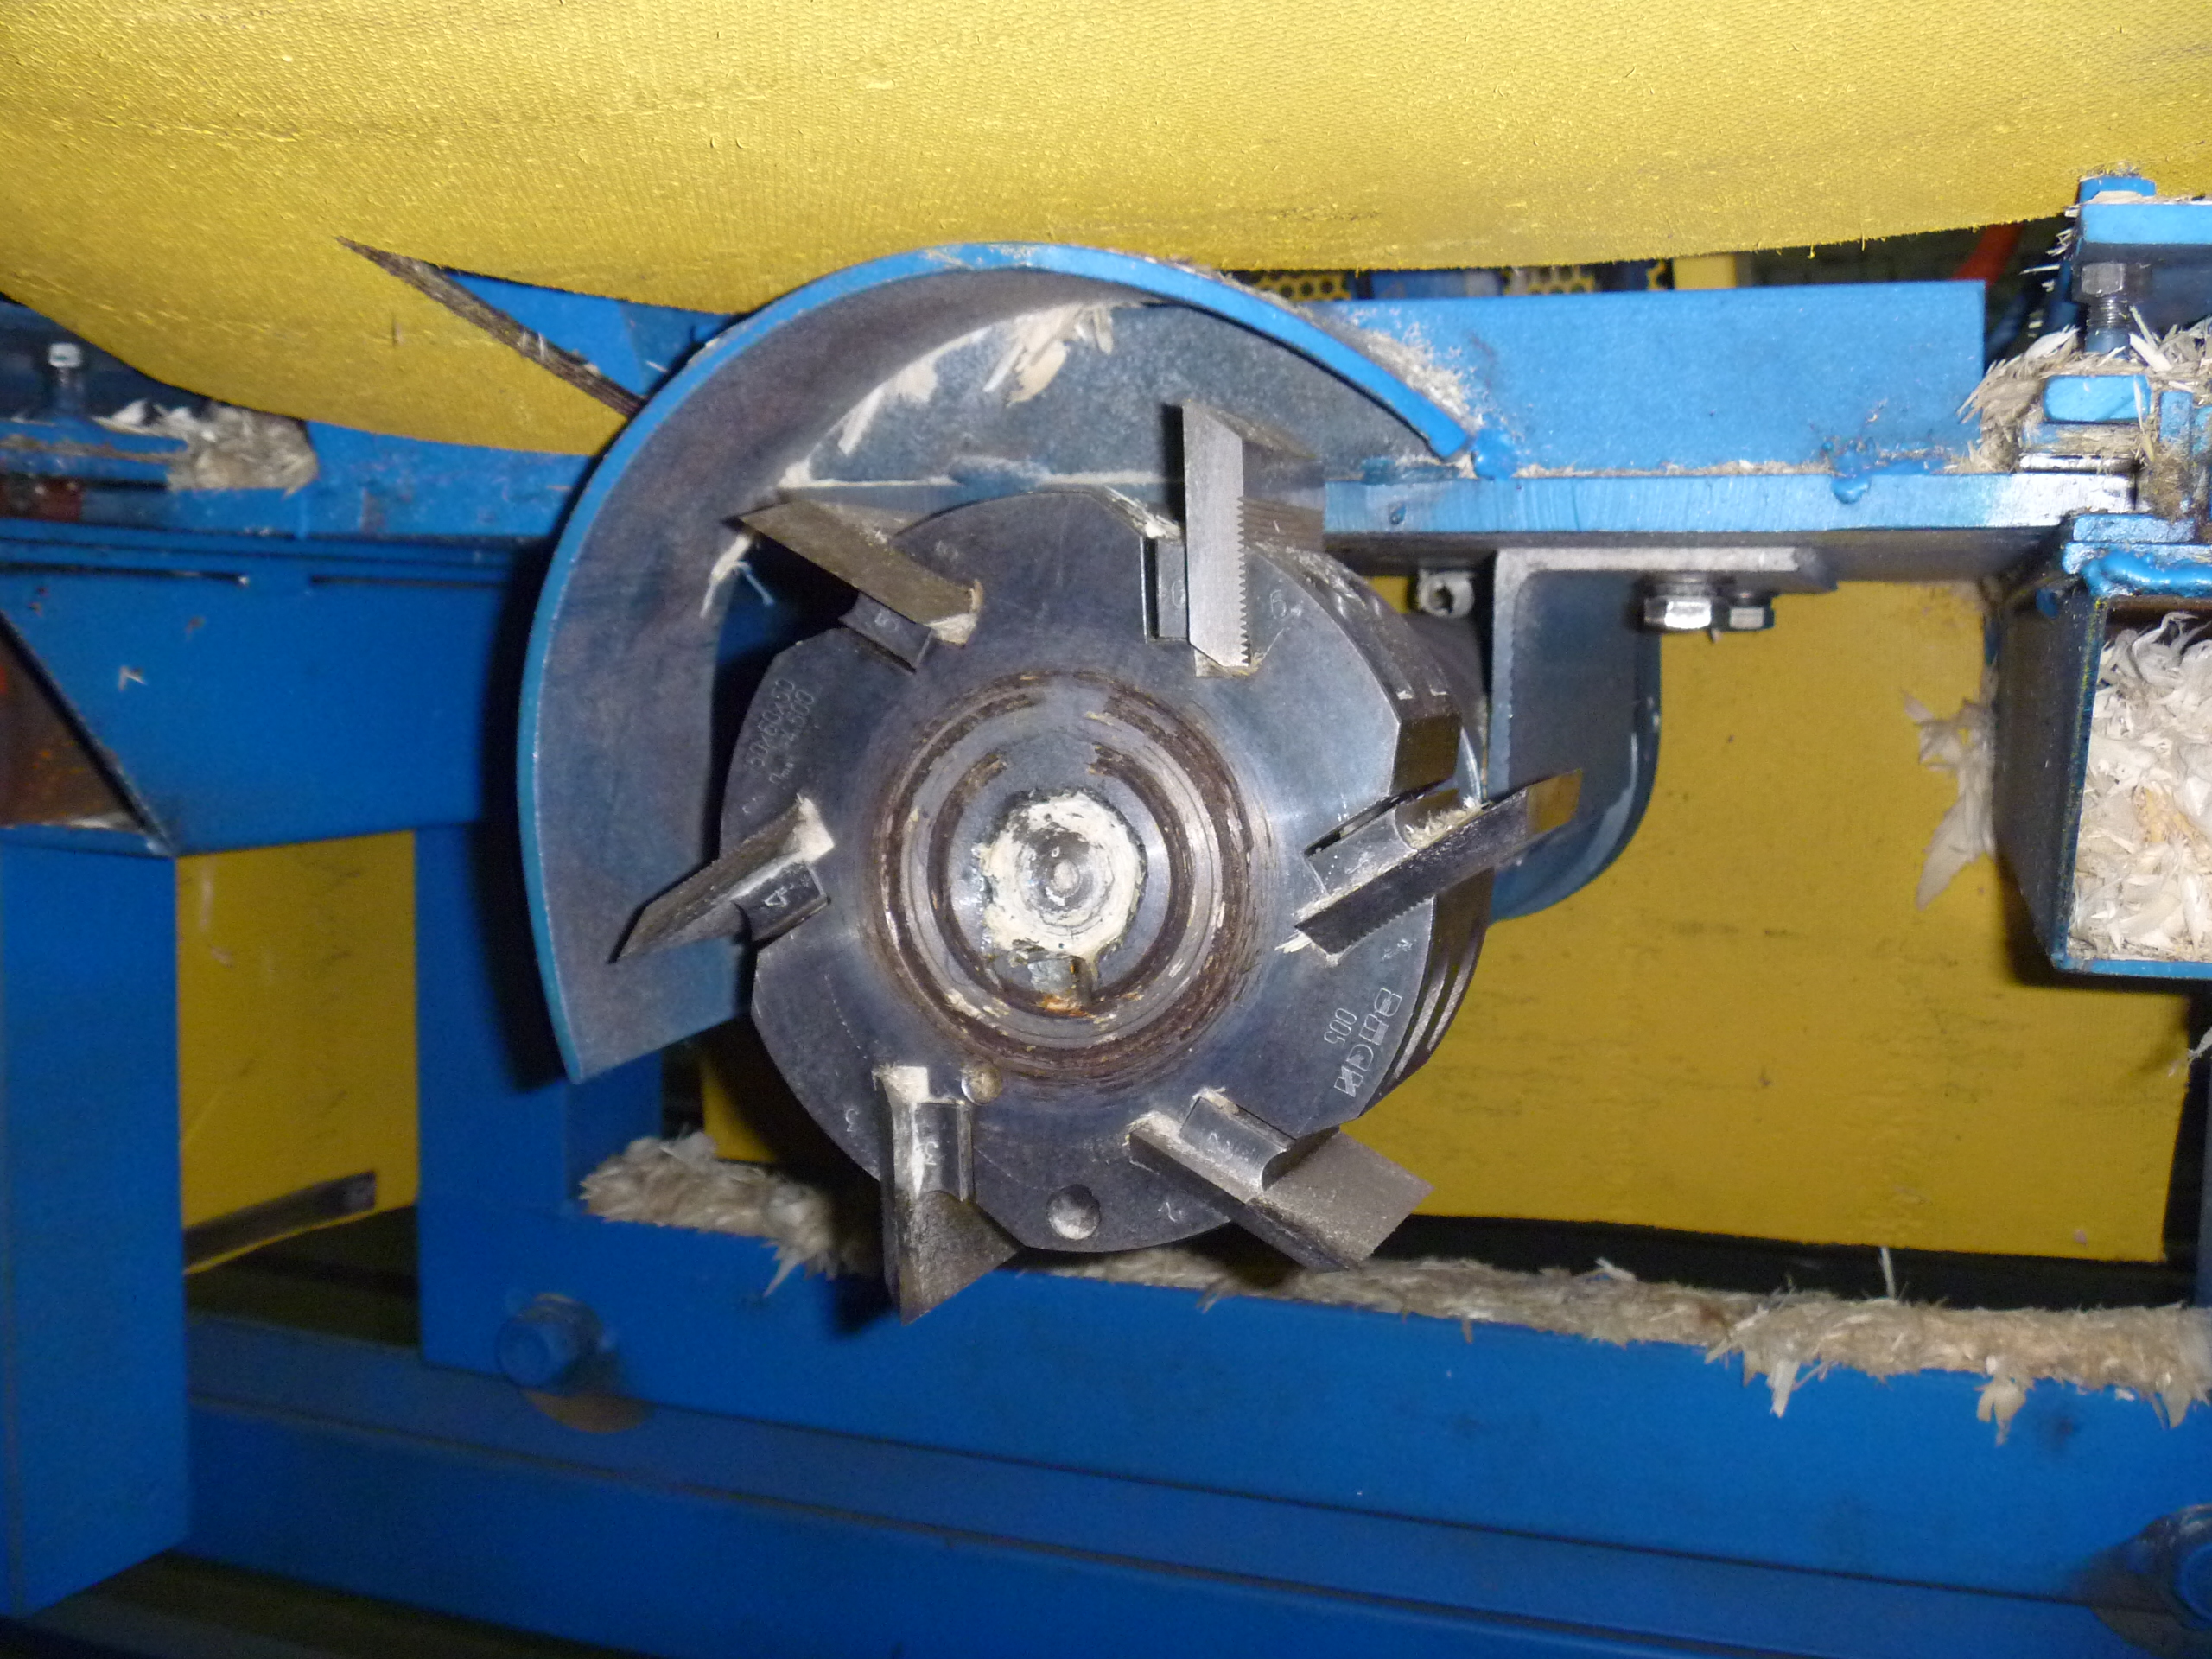
В качестве инструментов для оцилиндровки используются фрезы специальной конструкции – «Черновая» и «Чистовая», установленные последовательно. Совместная одновременная работа этих фрез обеспечивает стабильный съем до 80 мм по радиусу бревна и высокое качество получаемой поверхности. Конструкция фрез, обеспечивает оптимальный режим обработки древесины. Ножи входят в дерево под углом не более 5 градусов к направлению волокон, что обеспечивает "мягкий" ход инструмента, резко снижает необходимую мощность фрезерного узла, сводит к минимуму вибрации.
Для черновой фрезы используются бланкетные ножи с рифлением, для чистовой - прямые ножи 90х40 мм.

После окончания оцилиндровки, оцилиндровочная каретка автоматически соединяется с кареткой продольной обработки, на которой в базовой комплектации установлены шпиндели продольного паза и компенсационного пропила. Данные узлы к моменту соединения кареток уже настроены на необходимую глубину обработки. Обратным ходом выбирается паз и делается пропил.
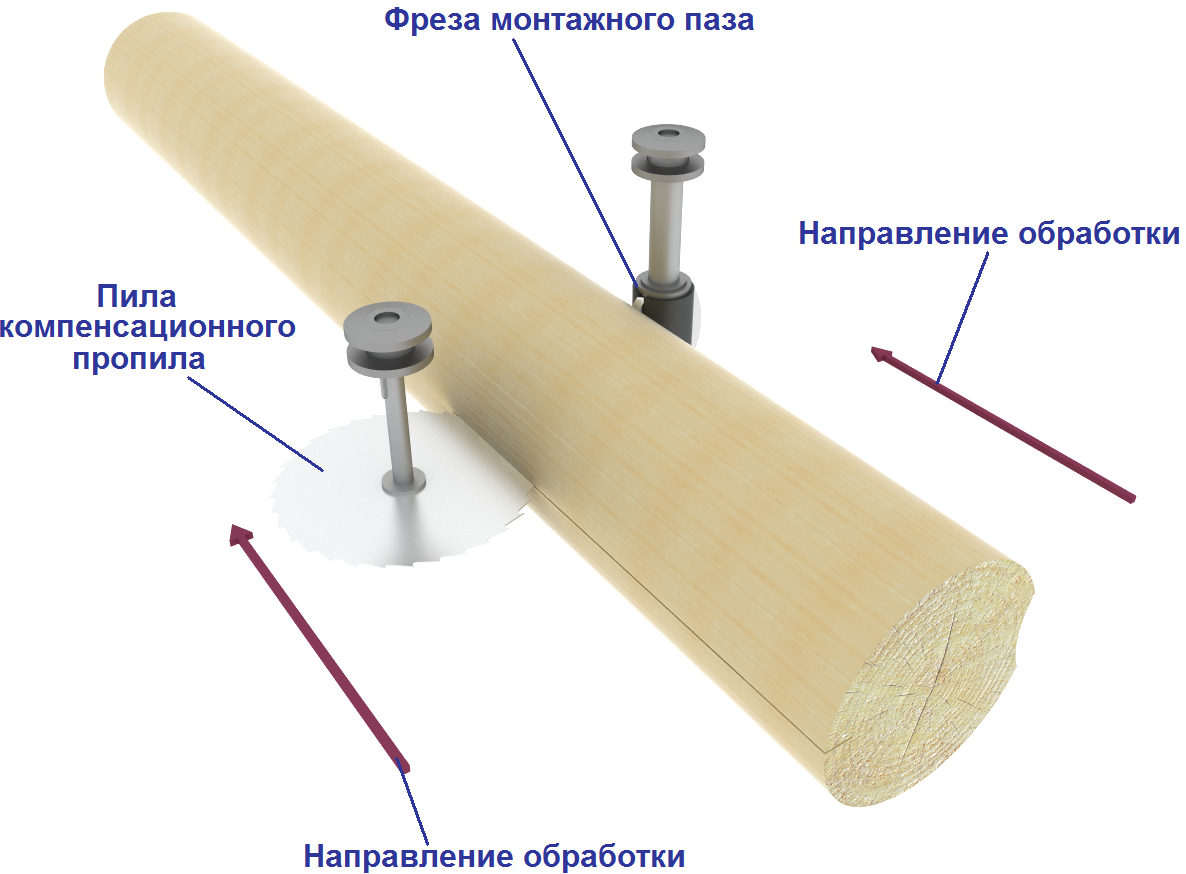
Радиус паза задается использованием специальных радиусных ножей. Рекомендуемый радиус паза равен радиусу бревна минус 10 мм. Для компенсационного пропила используется дисковая пила d=350 мм с твердосплавными напайками. Рекомендуемая глубина пропила 30 - 40 мм.
Опционально на каретке продольной обработки может быть также установлен дополнительный шпиндель продольной обработки, который используют обычно для обработки бревна на плоскость, либо (при комплектации соответствующими ножами) для фигурной обработки.
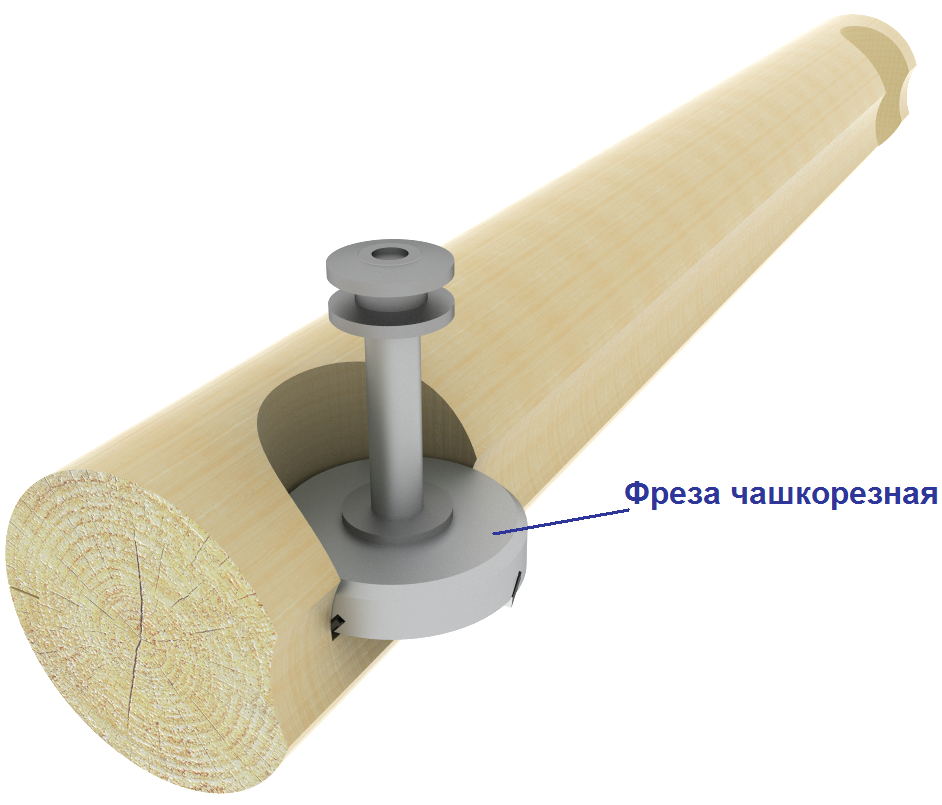
Опционально на каретке продольной обработки станка "Каскад" может быть установлен шпиндель выборки монтажных чаш. Используя чашкорезные фрезы различного диаметра на станке можно выбирать чашки диаметром до 320 мм.
Ножи во всех фрезах съемные, что делает ресурс фрез практически неограниченным. Затупившиеся ножи снимаются и затачиваются на заточном станке нашего производства, плоскошлифовальном станке с магнитным креплением (имеется на любом инструментальном участке) или вручную.
Бланкетные ножи для Черновой фрезы, прямые ножи для Чистовой фрезы и радиусные ножи для фрезы монтажного паза можно затачивать на станке ТЧР-2. Пилу компенсационного пропила можно точить на станке ТЧР-4.
После установки ножей фрезы необходимо отрегулировать. Процедура подготовки инструмента обычно занимает не больше часа.
Идеальный режим – подготовка инструмента один раз за смену. Ножи изготавливаются из качественной инструментальной стали на специализированном производстве. Одним комплектом ножей при интенсивном использовании можно пользоваться полгода и больше.